-
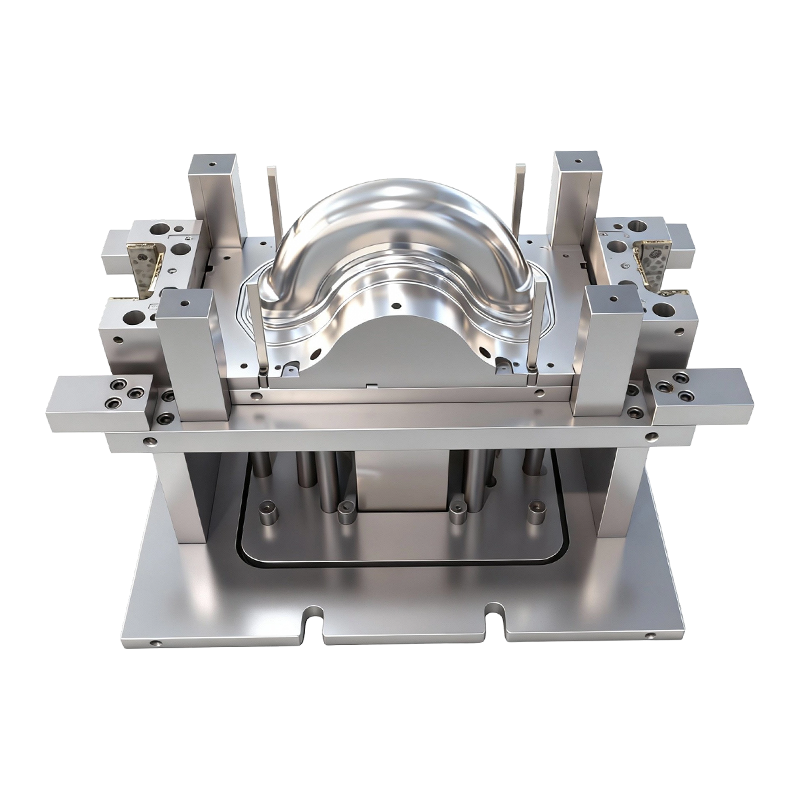
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
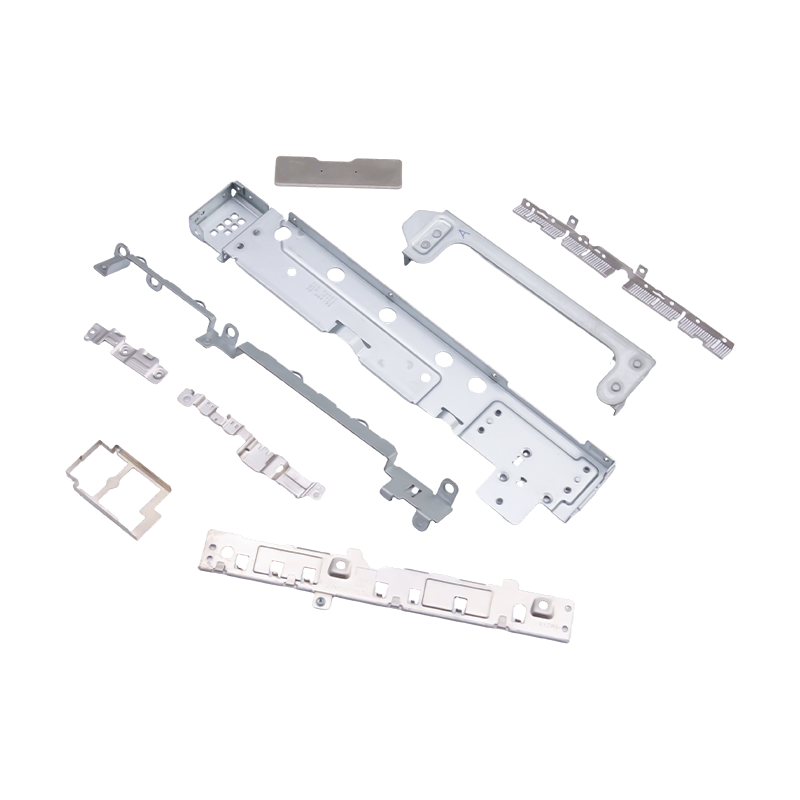
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...

Berita Industri
Rumah / Berita / Berita Industri / Pengecapan Logam Diterangkan: Panduan Lengkap Proses, Bahan dan Kos
Pengecapan Logam Diterangkan: Panduan Lengkap Proses, Bahan dan Kos
2026-09-07
Seorang jurutera pembelian baru sahaja diminta untuk mendapatkan 60,000 kurungan keluli tahan karat. Tiga sebut harga tiba, dan harga sekeping terendah berada hampir 40% di bawah harga yang lain — tetapi ia membawa caj perkakas sebanyak USD 15,000. Jurang itu bukan satu kesilapan: petikan rendah datang daripada pengecapan logam. Sama ada harga itu benar bergantung pada cetakan, kapasiti akhbar, bahan, dan jumlah pengeluaran di belakangnya.
Pengecapan logam ialah cara yang paling menjimatkan kos untuk menghasilkan bahagian logam kepingan ketepatan secara besar-besaran. Penekan memaksa jalur logam kepingan antara penebuk dan dadu dan menghasilkan bahagian siap dalam pecahan saat setiap lejang. Pengecapan bukan satu operasi tetapi satu keluarga proses — mengosongkan, membongkok, melukis dalam dan banyak lagi — meliputi bahagian daripada penutup bateri kepada bingkai komputer riba.
Apa Itu Metal Stamping?
Pengecapan logam ialah proses pembentukan sejuk yang membentuk kepingan logam leper menjadi bahagian menggunakan penekan dan satu set die. Lembaran, yang dibekalkan sebagai gegelung atau jalur, disuap di antara pukulan dan dadu. Pukulan bergerak ke bawah di bawah tekanan, dan logam dipotong, dibengkokkan atau ditarik untuk mengisi rongga acuan. Setiap pukulan akhbar mencipta satu bahagian; dalam die progresif, satu bahagian siap keluar setiap strok.
Kesimpulannya adalah mudah: stamping menang pada volum. Selepas dadu dibina, kos setiap keping jatuh secara mendadak kerana proses berjalan pada kelajuan tinggi, tidak menghasilkan cip, dan hanya menggunakan kepingan mentah dan pelincir. Pada kuantiti melebihi beberapa puluh ribu, komponen yang dicap secara rutin berharga 50–80% kurang daripada bahagian yang sama yang dimesin daripada bilet.
Operasi pengecapan biasa
- Blanking — memotong garis besar rata dari helaian.
- Menindik — menebuk lubang atau celah pada bahagian tersebut.
- Membengkok — melipat helaian sepanjang paksi lurus.
- Lukisan dalam — menarik helaian ke dalam bentuk cawan atau penutup.
- Syiling dan timbul — menekan butiran permukaan halus dengan daya setempat yang tinggi.
Kelajuan tinggi
Beratus-ratus pukulan seminit.
Beratus-ratus pukulan seminit.
Kos yang didorong oleh alatan
Tinggi di hadapan, rendah setiap keping.
Tinggi di hadapan, rendah setiap keping.
Julat bahan
Keluli, tahan karat, aluminium, tembaga.
Keluli, tahan karat, aluminium, tembaga.
Toleransi berulang
Stabil dalam ±0.05 mm selepas ditetapkan.
Stabil dalam ±0.05 mm selepas ditetapkan.
Bagaimana Proses Setem Berfungsi
Lima langkah menentukan hasil projek bahagian yang dicop:
- Semakan reka bentuk bahagian dan kebolehkilangan — toleransi, ketebalan bahan, saiz lubang, jejari lentur dan keperluan tepi diperiksa mengikut peraturan pengecapan sebelum perkakas dimulakan.
- Reka bentuk dan pembuatan acuan — acuan ialah item kos terbesar, dimesin daripada keluli alat yang dikeraskan, dipasang dengan panduan dan spring, dan diuji sehingga bahagian itu memenuhi lukisan.
- Pemilihan dan penyediaan bahan — gegelung atau jalur ditentukan mengikut gred, ketebalan, lebar dan kemasan permukaan; sijil bahan mengesahkan kimia.
- Tekan persediaan — dadu dipasang dalam penekan yang dipilih mengikut tonase, lejang dan ketinggian tutup; Mesin penekan 80–400 tan meliputi kebanyakan bahagian bersaiz sederhana.
- Pengecapan dan operasi sekunder — pengeluaran berjalan pada kelajuan tinggi, kemudian nyahbur, mengetuk, mencuci, rawatan permukaan atau pemasangan diikuti.
Konsep die sama pentingnya dengan akhbar. Mati progresif membawa jalur melalui beberapa stesen; pemindahan mati memindahkan kosong individu antara stesen. Pilihan mengubah kos perkakas dan masa kitaran; perbezaan praktikal diliputi dalam perbandingan pengecapan logam progresif vs pemindahan ini.
Untuk komponen automotif dengan jangka masa panjang, acuan progresif adalah pilihan standard kerana ia menukar gegelung menjadi bahagian siap dalam satu laluan, tanpa campur tangan pengendali antara stesen.
 Acuan Progresif Berterusan untuk Perumahan Motor Automotif Acuan ini dibina untuk pengeluaran volum tinggi dengan komponen keluli aloi untuk rintangan haus dan reka bentuk modular untuk penyelenggaraan yang mudah, menjadikannya calon yang kuat untuk pengecapan automotif jangka panjang di mana kecekapan satu laluan adalah penting. Lihat Produk →
Setem Logam lwn. Proses Pengilangan Alternatif
Apabila pasukan reka bentuk memilih proses untuk bahagian kepingan logam, senarai pendek biasanya mengecap, pemesinan CNC, pemotongan laser, dan kadangkala tuangan mati. Kuantiti dan toleransi menentukan jawapannya.
Proses
Kos perkakas
Kos seunit
Toleransi tipikal
Masa memimpin perkakas
Kelantangan terbaik
Pengecapan logam
tinggi
Rendah pada kelantangan
±0.05 hingga ±0.10 mm
4–8 minggu
10,000
pemesinan CNC
Tiada atau rendah
tinggi
±0.02 hingga ±0.05 mm
hari
1–1,000
Pemotongan laser
tiada
Sederhana
±0.10 hingga ±0.20 mm
hari
1–5,000
Die casting
Sangat tinggi
rendah
±0.05 hingga ±0.10 mm
6–12 minggu
10,000
Julat indikatif untuk bahagian kepingan logam mudah; nilai sebenar bergantung pada geometri, bahan dan peralatan pembekal.
Pertukaran adalah jelas. Pemesinan CNC menawarkan toleransi yang ketat tanpa pelaburan perkakas, tetapi kos unit kekal tinggi. Pemotongan laser adalah fleksibel untuk profil 2D yang kompleks pada volum yang rendah, namun ia tidak menghasilkan selekoh atau bentuk dalam dengan sendirinya. Stamping memerlukan pelaburan pendahuluan yang terbesar, tetapi setelah die terbukti, kos unit adalah yang paling rendah. Di bawah beberapa ribu bahagian, pelunasan mati adalah menghukum; dari sepuluh ribu bahagian ke atas, stamping sukar untuk ditewaskan.
Gelagat Kos pada Volum Pengeluaran Berbeza
Kos tersembunyi yang paling dalam dalam pengecapan bukanlah masa akhbar — ia adalah pelunasan mati serta sekerap. Keluk kos setiap keping menurun dengan cepat setelah perkakas dibayar.
100 1,000 pcs
32 10,000 pcs
18 50,000 pcs
12 100,000 pcs
Pada 10,000 bahagian, kos setiap bahagian jatuh kepada kira-kira satu pertiga daripada tahap 1,000 bahagian; pada 100,000 bahagian ia mencecah kira-kira 12. Penurunan ini disebabkan oleh penyebaran perkakas dan persediaan ke atas lebih banyak unit; lantai adalah bahan mentah ditambah masa akhbar.
Apabila membandingkan sebut harga, kira jumlah kos pemilikan: perkakas tambah harga unit kali volum, serta risiko kualiti. Sebut harga yang mengelakkan caj perkakas tetapi membawa harga unit yang tinggi ialah laluan yang lebih mahal pada skala. Harga perkakas yang kelihatan tinggi tetapi termasuk keluli mati yang dikeraskan dan pakej alat ganti selalunya mengalahkan acuan murah yang haus awal.
Bahan dan Pertimbangan Reka Bentuk Die
Bahan bercop biasa
- Keluli karbon rendah (DC01 atau SPCC) — boleh dibentuk dan kos rendah, digunakan untuk kurungan, casis dan bahagian tetulang.
- Keluli tahan karat (SUS301 atau SUS304) — tahan kakisan, springback yang lebih tinggi, lebih menuntut pada cetakan.
- Aloi aluminium (5052 atau 6061) — ringan, biasa dalam penutup bateri EV dan sink haba; jejari lentur yang lebih besar diperlukan untuk mengelakkan keretakan.
- Aloi kuprum — kekonduksian yang sangat baik, digunakan dalam busbar, penyambung dan terminal.
Reka bentuk die mengawal bagaimana bahan itu berkelakuan. Kelegaan pukulan hingga mati menentukan kualiti termutakhir: terlalu sedikit menghasilkan ricih dan burr sekunder; terlalu banyak meningkatkan burr dan mengurangkan kelurusan tepi. Untuk kepingan keluli 1.5 mm, kelegaan 5-8% daripada ketebalan adalah titik permulaan yang biasa.
Kekerasan penting. Keluli berkekuatan tinggi termaju mengurangkan berat kenderaan tetapi mempercepatkan haus cetakan, jadi keluli alat yang lebih keras dan mengasah lebih kerap diperlukan. Jika lukisan memerlukan toleransi di bawah ±0.05 mm, dadu memerlukan panduan yang ketat dan penekan mesti menahan kebolehulangan. Die stamping elektronik, sebagai contoh, dipegang pada toleransi yang lebih ketat daripada dadu perkakas rumah kerana bahagian penyambung dan pelindung mesti muat pada papan yang dipasang tanpa kerja semula.
Aplikasi Industri dan Pengagihan Pasaran
Bahagian bercop muncul di hampir setiap sektor pembuatan, tetapi bakinya tidak sekata. Perpecahan anggaran permintaan berikut.
Automotif & EV — 45%
Elektronik — 25%
Perkakas rumah — 15%
Peralatan industri — 15%
Automotif, termasuk kenderaan elektrik, adalah pasaran terbesar. Panel badan, kurungan casis, bingkai tempat duduk, perumah motor dan penutup bateri dicop. Kenderaan elektrik terutamanya memacu permintaan untuk pengecapan berkaitan bateri yang tepat seperti bar bas tembaga.
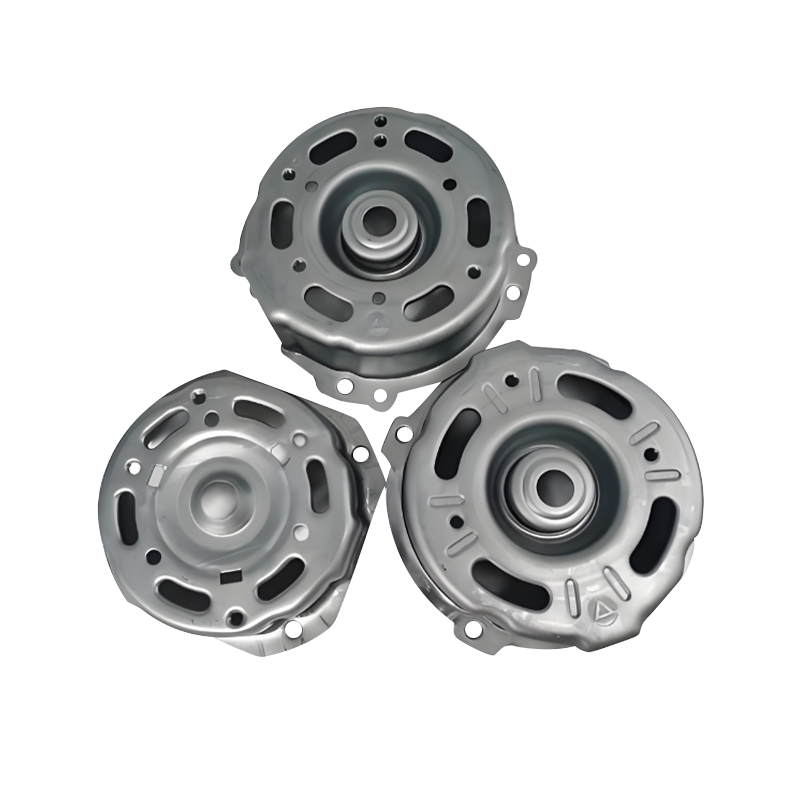 Perumahan Motor Bercop Ketepatan untuk Aplikasi Automotif Setem ini menggunakan keluli atau aluminium berkekuatan tinggi dengan toleransi yang ketat dan ciri pelesapan haba, secara langsung menyokong permintaan yang semakin meningkat untuk perumahan motor tahan lama dalam kenderaan elektrik dan konvensional. Lihat Produk →
Elektronik ialah bidang kedua terbesar. Bingkai komputer riba, pangkalan komputer yang besar dan banyak bahagian telefon mudah alih kecil dicop kerana ia menggabungkan bahan nipis, lubang halus dan kos rendah pada volum tinggi. Perkakas rumah diikuti dengan cengkerang ketuhar dan panel dicat besar; peralatan industri menambah perumah pemacu servo dan komponen pemampat.
 Casis Komputer Riba dan Bahagian Setem Dalaman Diperbuat daripada keluli tergelek sejuk, aluminium atau aloi magnesium, komponen ini menawarkan tepi licin, lubang tepat dan rintangan kakisan, menjadikannya sesuai untuk bingkai komputer riba gred kosmetik dan pemasangan struktur. Lihat Produk →
Sebahagian keluarga memetakan kepada setiap sektor. Untuk rangkaian kuasa elektrik, setem perumah motor menggabungkan lukisan dalam dengan ketumpuan yang ketat. Setem penutup bateri menuntut kerataan dan corak lubang yang tepat. Pengecapan komputer riba memerlukan permukaan gred kosmetik tanpa calar atau kulit oren.
Pemilihan Pembekal dan Kawalan Jumlah Kos
Memilih rakan setem lebih penting daripada mana-mana dimensi lukisan tunggal. Gunakan urutan penilaian yang pendek dan bukannya membandingkan harga sahaja.
1. Tentukan bahagian sampul surat
Gred bahan, ketebalan, toleransi, kemasan permukaan dan isipadu tahunan.
Gred bahan, ketebalan, toleransi, kemasan permukaan dan isipadu tahunan.
2. Jalankan semakan DFM
Periksa jejari lentur, jarak lubang ke tepi, dan lukis kedalaman.
Periksa jejari lentur, jarak lubang ke tepi, dan lukis kedalaman.
3. Bandingkan jumlah kos
Peralatan ditambah harga unit dikali volum, serta risiko penghantaran dan kualiti.
Peralatan ditambah harga unit dikali volum, serta risiko penghantaran dan kualiti.
4. Sahkan kapasiti
Julat tan tekan, peralatan pemeriksaan dan pengalaman bahagian yang serupa.
Julat tan tekan, peralatan pemeriksaan dan pengalaman bahagian yang serupa.
5. Bersetuju mengenai pemilikan alatan
Siapa yang menyimpan die, cara perbicaraan semula harga, dan polisi alat ganti.
Siapa yang menyimpan die, cara perbicaraan semula harga, dan polisi alat ganti.
Dua soalan sering diabaikan. Mula-mula, tanya tentang gred keluli mati dan rawatan haba: dadu yang diperbuat daripada keluli alat berkualiti, dikeraskan dan bersalut, menghasilkan bahagian yang konsisten untuk lebih banyak pukulan. Kedua, tanya bagaimana larian percubaan dikendalikan. Satu bahagian boleh kelihatan baik dalam semakan alat lembut dan masih mengubah dimensi dalam acuan pengeluaran. Prosedur percubaan menentukan sama ada kumpulan pertama tiba tepat pada masanya. Sebuah syarikat yang membina acuan, menjalankan pengecapan dan menyepadukan automasi dalaman — seperti yang dilakukan oleh Peralatan Acuan Suzhou Shuangqisi dengan garis acuan, bahagian pengecapan dan automasinya — memindahkan sebahagian daripada reka bentuk kepada pengeluaran dengan penyerahan yang lebih sedikit.
Nasihat Penyelenggaraan dan Pematuhan
Kualiti setem dikekalkan, bukan dicapai sekali. Haus cetakan, hanyut penjajaran, dan kemasan permukaan merosot apabila sapuan terkumpul. Jadual praktikal termasuk panduan pembersihan dan pelinciran die, memeriksa kelegaan pukulan dan die, memantau ketinggian burr pada selang masa yang ditetapkan, dan mengasah semula bahagian pemotong sebelum kualiti hanyut di luar toleransi. Untuk bahagian yang dikendalikan dengan tinggi, sisipan ganti atau cetakan pendua elakkan masa henti apabila kehausan muncul.
Pelanggan terkawal juga mengharapkan bukti yang didokumenkan:
- Pengurusan kualiti ISO 9001 sebagai garis dasar.
- IATF 16949 untuk komponen automotif, termasuk rancangan penyerahan dan kawalan PPAP.
- Sijil bahan mengesan setiap gegelung ke kilangnya.
- Pengisytiharan RoHS dan REACH untuk elektronik yang dihantar ke Eropah.
Ini bukan kertas kerja untuk kepentingan sendiri. Bahagian yang dicop boleh kelihatan betul manakala kimia salutan atau bahan asas gagal dalam spesifikasi. Pembekal dengan rekod yang boleh dikesan membuat analisis punca punca lebih cepat apabila penyelewengan muncul, melindungi kedua-dua kualiti dan penghantaran.
Cap logam memberi ganjaran kepada pasukan yang merancang lebih awal. Tentukan jalur toleransi secara realistik, pilih konsep cetakan yang sesuai dengan volum dan bahan, dan nilai pembekal berdasarkan jumlah kos dan bukti kualiti dan bukannya harga setiap keping sahaja. Apabila die betul, mesin tekan mampu, dan bahannya boleh dikesan, pengecapan memberikan kos terendah bagi setiap bahagian dalam pengeluaran besar-besaran — daripada hab roda dua roda dan perumah motor kepada bingkai komputer riba.
Catatan Sebelumnya
Pengecapan Progresif Aluminium: Proses, Aloi, Petua Reka Bentuk & Panduan Kos
Catatan Seterusnya
Proses Pengecapan Logam: Bagaimana Perkakas, Reka Bentuk Die dan Automasi Mempengaruhi Kos Bahagian
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
