-
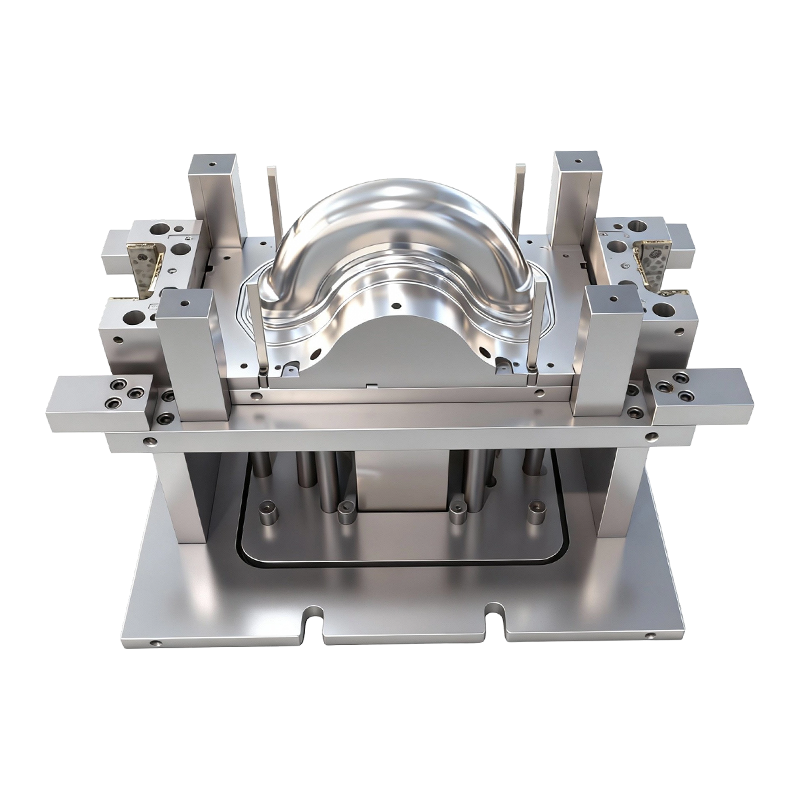
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
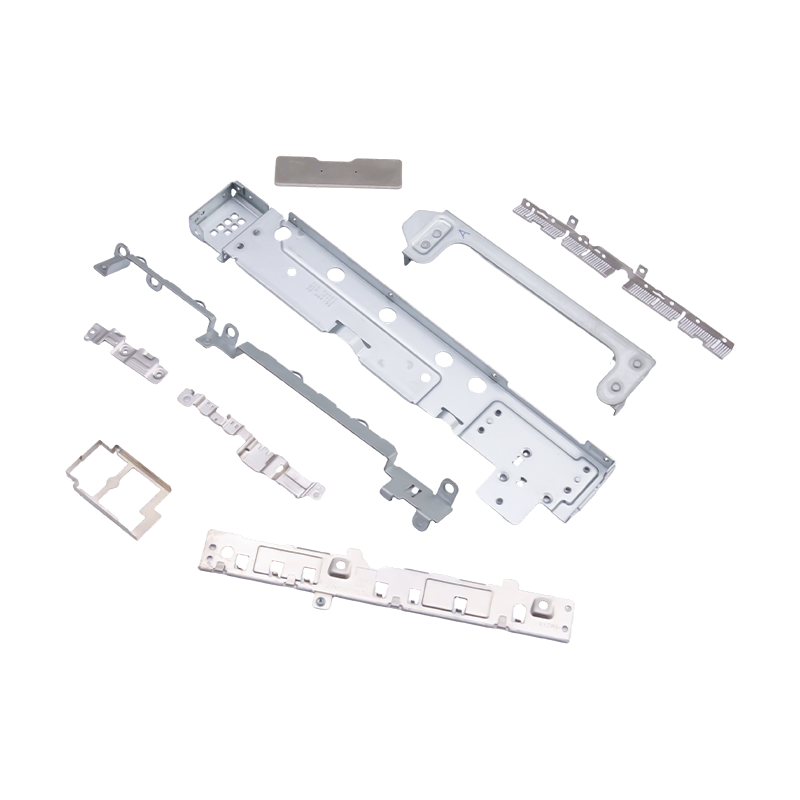
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-
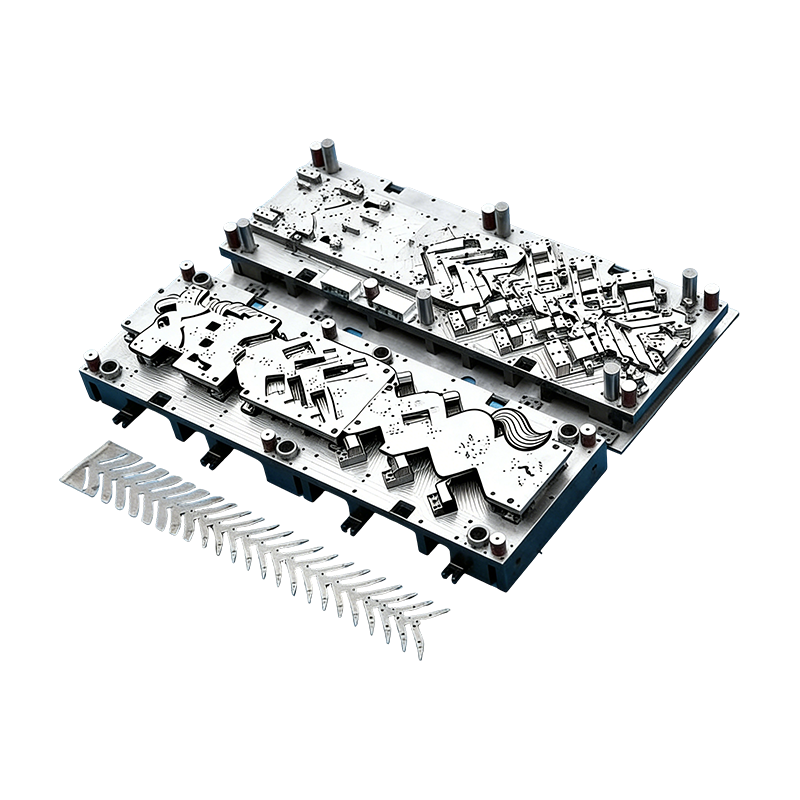
Acuan progresif untuk bahagian automotif
Acuan Berterusan untuk perumahan motor automoti...
-
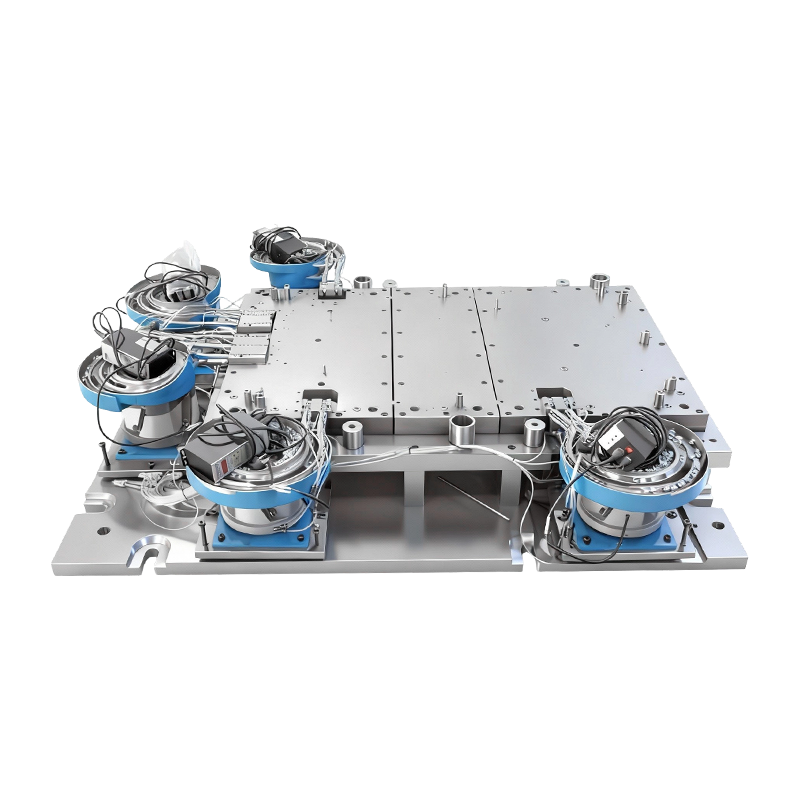
Acuan memukau automatik untuk pangkalan mesin komputer yang besar
Acuan Riveting Automatik untuk Pangkalan Mesin ...

Berita Industri
Rumah / Berita / Berita Industri / Reka Bentuk untuk Kebolehpercayaan dan Kebolehkilangan: Margin Yang Menghidupkan Pengeluaran
Reka Bentuk untuk Kebolehpercayaan dan Kebolehkilangan: Margin Yang Menghidupkan Pengeluaran
2026-11-02
Pendakap tempat duduk HC340LA 1.5 mm melepasi setiap pemeriksaan dimensi pada CMM dan masih retak dalam perkhidmatan. Retakan bermula pada jejari selekoh dalam 0.6 mm, yang wujud kerana lukisan itu menggunakan semula sampul pembungkusan dan bukannya kerana beban keletihan membenarkannya. Tiada apa-apa dalam fail teknikal yang salah di atas kertas. Margin hanya diputuskan oleh sesiapa pun.
Itulah jurang praktikal antara dua disiplin yang biasanya dikaji oleh dua kumpulan berbeza. Reka bentuk untuk kebolehkilangan bertanya sama ada bahagian boleh dibuat berulang kali di dalam tetingkap proses yang stabil. Reka bentuk untuk kebolehpercayaan bertanya sama ada ia terus berfungsi sepanjang hayat yang diandaikan oleh pelanggan. Pada bahagian yang dicop, kedua-dua jawapan ditulis pada lukisan yang sama, dalam tiga nombor yang sama.
Kesimpulan kerja: anggap margin kebolehpercayaan dan margin pembuatan sebagai satu item ulasan, bukan dua. Bengkokkan geometri, tindanan toleransi dan keadaan bahan memacu kedua-dua sifat, dan perubahan kepada satu menggerakkan yang lain. Selesaikan mereka sebelum mati dipotong dan program mendapat kedua-duanya secara percuma. Selesaikan mereka selepas itu dan alat itu dibayar dua kali.
Di mana DFM dan DFR Berkongsi Tuas yang Sama
Empat pembolehubah menentukan kebanyakan hasil bahagian yang dicop. Tiada satu pun daripada mereka adalah idea baharu; apa yang gagal dalam amalan ialah penjujukan, kerana ulasan alat dan ulasan kebolehpercayaan mendarat pada lukisan pada masa yang berbeza.
Membentuk geometri
Jejari dalam di bawah 1x ketebalan kepingan menumpukan ketegangan pada gentian luar; di bawah 0.5x ia adalah retak menunggu kitaran keletihan pertamanya. Untuk gred aloi mikro, tahan 1.5x ketebalan atau bentuk dan melegakan tekanan. Kekalkan jarak lubang-ke-bengkok pada 2t R supaya lubang tidak meregang menjadi bujur yang kemudiannya gagal padanan tekan.
Timbunan toleransi
Tambah atau tolak 0.05 mm pada ciri 300 mm dari datum, di dalam acuan progresif empat stesen, adalah janji proses itu tidak dapat disimpan. Susun toleransi dengan kehausan alatan, taburan ketebalan gegelung dan pesongan tekan disertakan, kemudian uji sama ada pemasangan masih berfungsi pada kes paling teruk. Jika tidak, pembetulan tergolong dalam antara muka, bukan dalam cetakan yang lebih ketat.
Keadaan bahan
Hamparan hasil 40 MPa antara gegelung menukar springback, yang mengubah sudut akhir, yang mengubah tegasan sentuhan pada sambungan. Nyatakan gred dan keadaan penghantaran, minta sijil EN 10204 3.1, dan pastikan arah butiran konsisten antara prototaip dan siri supaya ujian kebolehpercayaan mengesahkan bahagian yang sebenarnya akan anda hantar.
Keupayaan proses
Ciri yang dijalankan pada Ppk 1.0 meletakkan kira-kira satu bahagian dalam 300 had di luar. Pada pendakap yang dibina pada 200,000 unit setahun, itu adalah angka kebolehpercayaan, bukan angka kualiti. Tetapkan Ppk 1.67 di PPAP dan reka ciri tersebut supaya die masih memegangnya selepas 200,000 kali elaun haus.
Konsep die itu sendiri adalah keputusan kebolehpercayaan. Alat progresif membawa jalur melalui setiap stesen dalam satu lejang, yang menghilangkan variasi pengapit semula tetapi mengalih keluar pilihan untuk membetulkan stesen kemudian tanpa menyentuh keseluruhan talian. Pemindahan perkakas merebak stesen merentas penekan, menjadikan pelarasan individu lebih mudah dengan kos pengendalian yang lebih banyak. Mengkaji semula stamping progresif berbanding pemindahan awal biasanya menyelesaikan toleransi mana yang realistik sebelum satu dimensi dipilih.
 Stamping Progresif Mati untuk Perumahan Motor Automotif Mati berterusan tersuai untuk perumah motor automotif volum tinggi dan bahagian kecil, dibina untuk ketepatan, rintangan haus dan pengeluaran besar-besaran yang boleh diselenggara. Lihat Produk →
DFM dan DFR Dibandingkan: Sasaran Berbeza, Bukti Dikongsi
Mengasingkan kedua-dua lajur adalah berguna walaupun dalam semakan bersama, kerana ia mengoptimumkan perkara yang berbeza dan menggunakan data yang berbeza.
Jadual 1: Kedua-dua disiplin dibaca sebagai lajur berasingan pada borang semakan tetapi menumpu pada ciri kritikal yang sama.
Keluk Kos Tiada Siapa Pertikaikan Sehingga Alatan Wujud
Kos relatif untuk membetulkan satu kecacatan bahagian yang dicop meningkat dengan mendadak, dan langkah paling tajam bukanlah yang paling banyak pasukan merancang.
Konsep 1x
Reka bentuk beku 8x
Die bina 45x
PPAP 120x
Medan 400x
Lompatan lima kali ganda antara pembekuan reka bentuk dan binaan mati adalah yang penting, kerana ia adalah titik terakhir di mana geometri boleh bergerak tanpa menyentuh keluli. Pampasan springback, adendum dan perubahan garis pangkas adalah murah pada skrin dan mahal dalam akhbar: blok cetakan semula bererti beberapa minggu masa akhbar, program percubaan baharu dan pengesahan semula setiap ciri yang bergerak. Oleh itu, margin kebolehpercayaan yang tiba di PPAP adalah kos pembuatan sama seperti kos kejuruteraan.
Di mana Kerja Kebolehpercayaan Bahagian Setem Bertumpu
Peruntukan di bawah ialah pandangan perancangan tentang cara kandungan bahagian yang dicop biasanya membahagikan merentas pasaran akhir, digunakan untuk mengukur kapasiti semakan dan bukannya untuk menerangkan bahagian pasaran yang diukur.
Kandungan struktur automotif dan EV, bateri dan bar bas pada kira-kira 46 peratus membawa beban dwi yang paling berat, kerana keperluan ranap, pengedap dan elektrik semuanya terletak pada bahagian yang sama.
- 46% Badan automotif dan EV, bateri, bar bas
- 24% Elektronik pengguna dan kandang perkakas
- 18% Peralatan industri seperti pemacu servo dan pemampat
- 12% Bahagian trak dua roda dan berat
Plat penutup bateri dan busbar tembaga adalah bekas yang paling jelas. Keperluan kebolehpercayaan ialah pengedap, rintangan sentuhan yang stabil dan kitaran haba tanpa retak; keperluan kebolehkilangan adalah kedalaman lukis, daya pemegang kosong dan kawalan springback. Kedua-duanya menarik ke arah yang bertentangan, dan bahagian itu hanya menjadi murah apabila kedua-duanya diselesaikan dalam lelaran yang sama dan bukannya dalam urutan.
 Bahagian Setem Penutup Bateri Ketepatan Penutup penutup bateri bercop tersuai dalam keluli, aluminium atau keluli tahan karat, dengan toleransi yang ketat dan pilihan untuk lubang, bebibir dan lenturan. Lihat Produk →
Urutan Tinjauan Yang Bertahan Bersentuhan Dengan Pengeluaran
Urutan lebih penting daripada ketelitian. Lima langkah ini berfungsi mengikut susunan yang diberikan dan sukar untuk diubah suai kemudian.
Langkah 1 - Tentukan kegagalan
Tulis definisi kegagalan sebelum sebarang toleransi: beban, kiraan kitaran, persekitaran, kadar kebocoran yang boleh diterima atau hanyut rintangan. Kebolehpercayaan tidak boleh disemak berdasarkan kriteria yang tidak ditentukan.
Langkah 2 - Petakan tetingkap
Padankan bahagian dengan jenis die, tekan tonase dan lebar gegelung yang sebenarnya tersedia, kemudian tandakan setiap ciri yang terletak di luar tetingkap yang telah terbukti dalam stamping die dan stamping bahagian pengeluaran .
Langkah 3 - Susun secara realistik
Bina tindanan dengan elaun haus dan taburan bahan disertakan, bukan dengan nilai nominal. Kemudian sahkan pemasangan masih berfungsi pada kes terburuk dan bukannya pada kes nominal.
Langkah 4 - Semak silang kedua-dua senarai
Uji setiap item kebolehpercayaan terhadap had kebolehkilangan: jejari lentur terhadap hayat lesu, salutan terhadap rintangan sentuhan, kualiti tepi tercukur terhadap permulaan retak.
Langkah 5 - Tutup dengan pelan kawalan
Ikat selang penyelenggaraan die kepada kiraan strok, pantau keupayaan pada ciri kritikal, dan sahkan semula kedua-dua sifat selepas sebarang perubahan kejuruteraan.
Automasi mengubah gambar ini dengan cara tertentu. Pemindahan robot dan kawalan talian bersepadu mengurangkan kerosakan pengendalian antara stesen, yang membantu kebolehpercayaan, tetapi ia menambahkan kebolehulangan pengapit dan kebolehpercayaan penderia sebagai pembolehubah baharu yang tidak dapat dilukis.
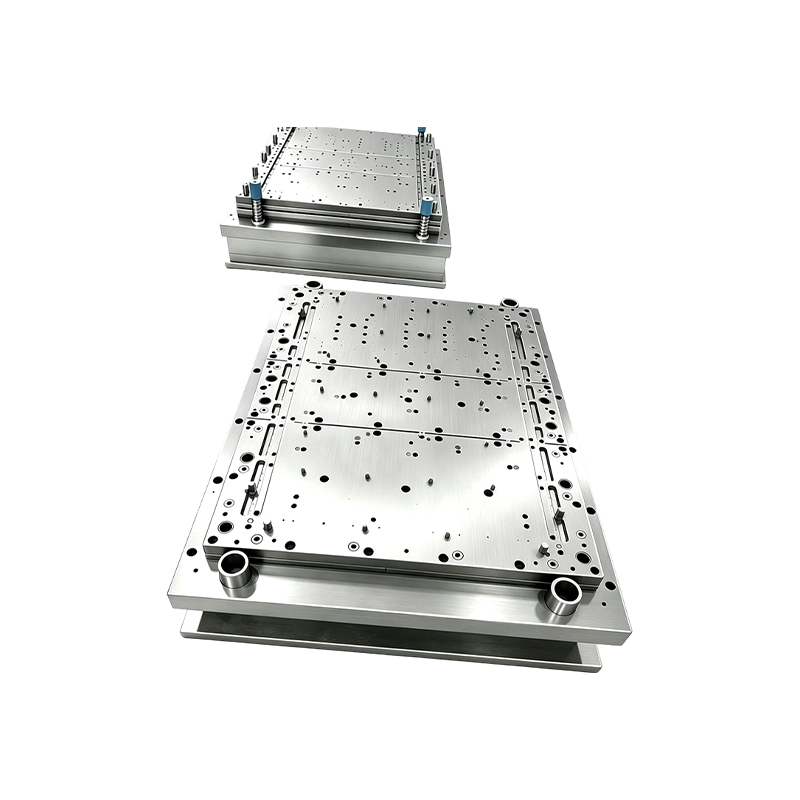 Peralatan Automasi Setem Tersuai dan Projek Turnkey Peralatan automasi pengecap tersuai ditawarkan sebagai projek turnkey, dengan peralatan pengeluaran berkaitan dikonfigurasikan kepada keperluan pelanggan untuk operasi pengecapan yang menjimatkan kos. Lihat Produk →
Penyelenggaraan, Dokumentasi dan Pematuhan
Margin hanya bertahan jika kertas kerja melindungi mereka selepas pengeluaran bersiri dimulakan.
- Pastikan pelan kawalan dan proses semakan FMEA dikunci kepada semakan lukisan; sebarang pembaikan acuan yang mengubah bentuk mencetuskan PPAP semula dan notis pertukaran pelanggan.
- Tetapkan sasaran keupayaan secara eksplisit: Ppk 1.67 di PPAP pada ciri kritikal, 1.33 dalam pengeluaran bersiri, dengan kebolehulangan tolok di bawah 10 peratus pada ciri yang sama.
- Setuju waktu kakisan setiap ASTM B117 sebelum memetik, kerana laluan penamat boleh memaksa perubahan geometri yang tidak pernah diberi harga.
- Rekod nombor haba bahan terhadap gegelung dan simpan sampel lot, disokong oleh sijil EN 10204 3.1.
- Jadualkan penyelenggaraan dadu dalam sebatan dan bukannya hari kalendar, dan reka bentuk elaun haus ke dalam tebuk dan blok cetakan supaya pembaikan pertama tidak mengubah nominal.
- Mengendalikan pematuhan pasaran secara berasingan daripada kejuruteraan: pengisytiharan RoHS dan REACH untuk pengecapan elektronik, laporan dimensi untuk automotif dan proses sisihan yang didokumenkan supaya konsesi sementara tidak pernah menjadi lukisan kekal.
Kebolehpercayaan dan kebolehkilangan bukanlah dua projek yang dijalankan secara selari. Ia adalah satu set keputusan jidar yang dinyatakan dalam jejari lentur, tindanan toleransi dan keadaan material, dan ia adalah paling murah pada masa lukisan masih lembut. Bahagian yang tidak boleh dibentuk dengan pasti tidak akan boleh dipercayai dalam bidang sama ada; ia hanya akan gagal kemudian, pada harga yang lebih tinggi.
Catatan Sebelumnya
Tiada artikel sebelum ini
Catatan Seterusnya
Reka Bentuk untuk Contoh Kebolehkilangan Yang Mengubah Sebut Harga Setem Logam
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
