-
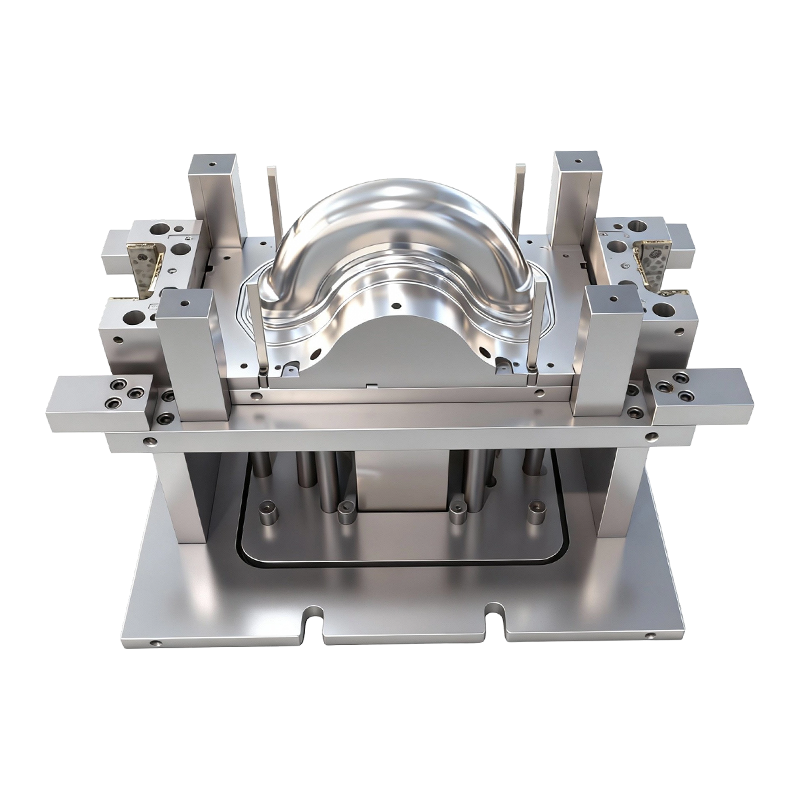
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
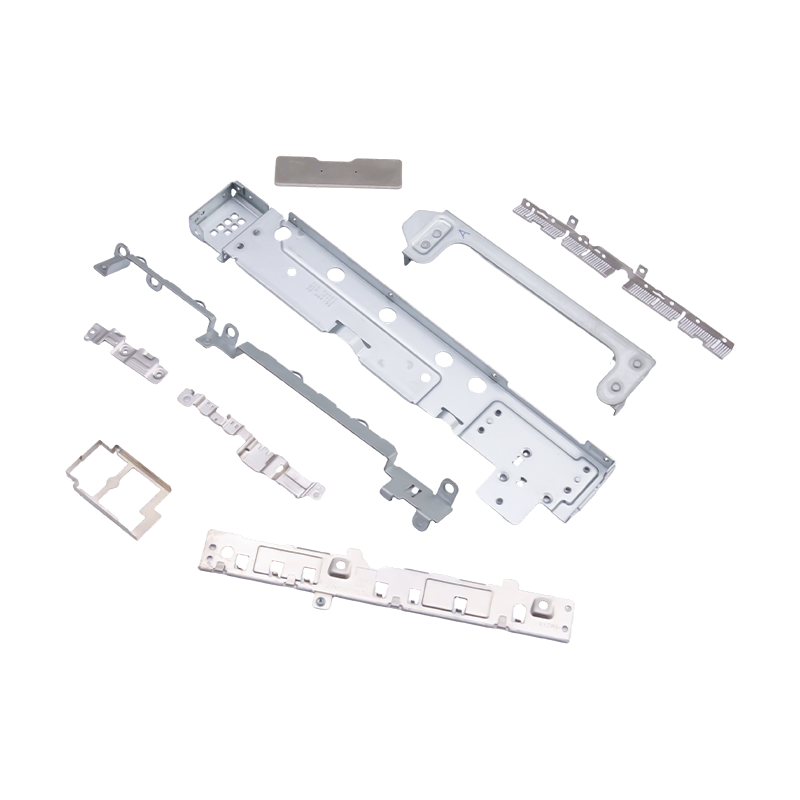
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...

Berita Industri
Rumah / Berita / Berita Industri / Pembekal Setem Aluminium: Cara Menilai Keupayaan, Risiko dan Kesesuaian
Pembekal Setem Aluminium: Cara Menilai Keupayaan, Risiko dan Kesesuaian
2026-09-20
Mengapa Pembekal Setem Aluminium Gagal Selepas Penghantaran Pertama
Dulang bateri aluminium bercop yang melepasi sampel prototaip masih boleh gagal pada 50,000 unit jika elaun haus die pembekal tidak pernah dimodelkan. Perkara yang sama berlaku untuk bar bas kuprum yang memenuhi spesifikasi kekonduksian tetapi mengalami retakan tepi selepas tiga kali mengisar semula. Aluminium berkelakuan berbeza daripada keluli: ia koyak, tumbuh semula, dan mencongklang melalui kelegaan cetakan. Pembekal pengecap aluminium terbaik bukan sekadar mereka yang mempunyai harga terendah sekilogram. Mereka mengawal suhu aloi, penyelenggaraan die, dan penyerahan kepada automasi.
Kesimpulan teras
Pilih pembekal pengecap aluminium pada empat keupayaan yang disahkan: (1) reka bentuk cetakan untuk aloi dan suhu tertentu, (2) rekod penyelenggaraan dan penyulingan semula cetakan yang didokumenkan, (3) automasi dalaman atau dikawal ketat untuk operasi progresif dan pemindahan, dan (4) sistem kualiti yang mengambil sampel bahagian pertama dan terakhir. Harga mengikuti empat ini; ia tidak sepatutnya memimpin mereka.
Perkara Berubah Apabila Anda Mengecap Aluminium Daripada Keluli
Setem aluminium bukan pengganti drop-in untuk setem keluli. Logam itu mempunyai kira-kira satu pertiga modulus keanjalan keluli, jadi springback lebih besar dan kurang boleh diramal. Kebolehbentukannya yang lebih rendah dalam suhu tertentu bermakna lukisan dalam memerlukan jejari die yang lebih besar, pelinciran yang lebih baik, dan kadangkala penyepuhlindapan pertengahan. Jadual di bawah meringkaskan perbezaan praktikal yang mempengaruhi pemilihan pembekal.
Aloi dan Temper
1100 dan 3003 lembut dan mudah dibentuk tetapi kurang kekuatan. 5052 menawarkan baki untuk kurungan dan penutup. 6061-T6 kuat tetapi retak dalam selekoh ketat melainkan anda mereka bentuk untuknya. Pembekal yang berkebolehan meminta perangai sebelum memetik die.
Pembersihan Mati dan Pakai
Hempedu aluminium dan terkumpul di tepi cetakan. Kelegaan mestilah 8–12% daripada ketebalan untuk banyak aloi, dan cetakan memerlukan seruling yang digilap, kerap mengisar semula, dan kadangkala sisipan karbida. Pembekal yang menjalankan acuan keluli pada aluminium akan menghasilkan serpihan dan koyak.
Handoff Automasi
Die progresif dan pemindahan untuk aluminium memerlukan sistem suapan yang lebih lembut, pelincir anti-pedih, dan penyingkiran sekerap yang tidak mencalarkan permukaan. Automasi yang berfungsi untuk keluli gulung sejuk selalunya memerlukan pencengkam yang lebih lembut dan lebih lembut untuk aluminium.
Jika anda membandingkan pengecapan logam progresif dan pemindahan , faktor aluminium mengubah masa kitaran dan andaian kos mati yang perlu anda gunakan.
Jenis Pembekal Dibandingkan pada Metrik Yang Penting
Pembekal pengecap aluminium terbahagi kepada tiga model operasi yang luas. Jadual di bawah membandingkannya tentang pemilikan acuan, kepakaran aloi, automasi dan risiko. Nombornya adalah julat biasa daripada memetik dan mengaudit bahagian yang dicop, bukan jaminan.
Kos Tersembunyi Yang Muncul Selepas Tiga Bulan
Harga belian setiap bahagian kelihatan. Penyelenggaraan mati, sekerap dan operasi sekunder tidak. Dalam semakan projek pengecapan aluminium, pemacu kos berikut biasanya muncul selepas 90 hari pertama. Bar menunjukkan bahagian anggaran lebihan kos yang tidak dijangka.
Kerja semula mati
35%
Kadar sekerap
25%
Buat semula masa henti
18%
Ops menengah
12%
Logistik
10%
Kerja semula dan skrap adalah kos tersembunyi terbesar kerana perkakas aluminium haus lebih cepat dan tingkap proses lebih sempit. Pembekal yang menjejaki hits mati dan selang rerind boleh memetik harga sekeping yang realistik. Satu yang tidak akan memulihkan kos tersebut melalui pesanan perubahan.
Tempat Bahagian Bercop Aluminium Digunakan
Permintaan setem aluminium tidak seragam. Carta pai di bawah menunjukkan pengedaran wakil permohonan untuk pembekal yang menyediakan perkhidmatan kepada pelanggan automotif, elektronik dan industri. Kenderaan elektrik dan sistem bateri kini memacu bahagian terbesar.
- Automotif dan EV (42%) — penutup bateri, perumah motor, palang bas, rangka tempat duduk
- Elektronik (26%) — casis komputer riba, rak pelayan, panel ketuhar
- Peralatan industri (16%) — perumah pemacu servo, bahagian pemampat
- Perkakas (10%) — cangkerang dan kurungan perkakas rumah kecil
- Lain-lain (6%) — kepungan dan perkakasan khusus
 Bahagian pengecap penutup bateri Bahagian pengecap penutup Bateri kami ialah komponen yang dihasilkan dengan ketepatan yang direka untuk kandang bateri storan automotif, perindustrian dan tenaga. Dihasilkan daripada high-qu... Lihat Produk →
Cap penutup bateri ialah contoh yang baik bagi bahagian yang kelihatan ringkas tetapi memerlukan kawalan ketat kerataan, kualiti tepi dan kestabilan dimensi selepas dibentuk. Pembekal yang telah menghasilkan bahagian ini untuk program EV memahami keperluan aloi dan acuan.
Proses Pemilihan Lima Langkah untuk Pembekal Setem Aluminium
Gunakan urutan ini untuk membandingkan pembekal tanpa tersesat dalam hamparan. Setiap langkah menghasilkan dokumen yang anda boleh memegang pembekal.
Langkah 1
Tentukan timbunan aloi dan toleransi
Tulis suhu, ketebalan dan dimensi kritikal. Jejari lentur 0.2 mm dalam 6061-T6 adalah proses yang berbeza daripada jejari yang sama dalam 5052-H32. Hantar timbunan dengan RFQ.
Langkah 2
Rekod penyelenggaraan die audit
Minta log rerind, counter hit, dan kadar sekerap untuk kerja aluminium yang serupa. Pembekal yang tidak dapat menunjukkan data hayat mati sedang meneka pada harga sekeping anda.
Langkah 3
Jalankan perintis dengan kajian keupayaan
Memerlukan larian 300 keping dengan Cpk pada dimensi kritikal. Springback aluminium boleh mengalihkan min selepas beberapa ratus hits pertama. Juruterbang mendedahkan peralihan itu.
Langkah 4
Sahkan penyerahan automasi
Jika bahagian itu berjalan pada a mati progresif untuk bahagian automotif , tonton suapan, penyingkiran sekerap dan pelepasan sebahagian. Aluminium mudah tercalar; automasi mesti mengendalikannya tanpa kerosakan kosmetik.
Langkah 5
Kunci dalam perjanjian perkhidmatan
Tentukan selang kimpalan semula, sisipan cetakan ganti, dan masa tindak balas untuk pembaikan acuan. Sebut harga terendah selalunya mengecualikan ini, dan ia menjadi kos sebenar.
 Peralatan Automasi Setem Suzhou Shuangqisi Mould Equipment Co., Ltd., terletak di No. 118 Yexin Road, Daerah Wujiang, Suzhou City, mempunyai 60 kakitangan teknikal. Melalui usaha bersama dan berterusan... Lihat Produk →
Automasi bukanlah sesuatu yang difikirkan semula untuk aluminium. Barisan automasi pengecap khusus boleh mengurangkan kerosakan pengendalian dan menstabilkan proses, tetapi ia mesti dinyatakan untuk geometri aloi dan bahagian.
Senarai Semak Penyelenggaraan dan Pematuhan Sebelum Anda Komit
Pembekal pengecap aluminium yang melayani pelanggan automotif dan elektronik mesti memenuhi keperluan kebolehkesanan dan pematuhan bahan. Gunakan senarai semak ini semasa audit.
- Kebolehkesanan aloi: sijil kilang untuk setiap gegelung atau kosong, dengan nombor haba dikaitkan dengan lot pengeluaran.
- Jadual penyelenggaraan die: selang kilasan semula yang didokumenkan berdasarkan kiraan pukulan, bukan masa kalendar.
- RoHS dan REACH: pengisytiharan untuk pelincir, salutan, dan sebarang operasi sekunder.
- IATF 16949 atau ISO 9001: sijil semasa dengan skop meliputi pengecapan aluminium.
- Pembungkusan dan kawalan kakisan: aluminium boleh mengoksida atau menggaru semasa transit; nyatakan interleaving dan VCI jika perlu.
Bahagian pengecap busbar tembaga kenderaan tenaga baharu Bahagian pengecap busbar tembaga kenderaan tenaga baharu are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Lihat Produk → Bar bas kuprum dan bahagian kritikal kekonduksian lain menambah lapisan lain: ia mesti memenuhi keperluan elektrik dan haba semasa meneruskan proses pengecapan. Pembekal bersepadu yang memahami kedua-dua die dan penggunaan akhir boleh merapatkan jurang itu. Pembekal bersepadu yang membina acuan sendiri dan automasi mempunyai risiko penyerahan yang lebih sedikit, tetapi ia juga mempunyai lebih banyak program anda di bawah satu bumbung. Lawati lantai, semak log regrind, dan saksikan perubahan die. Buktinya ada jika anda memintanya.
Catatan Sebelumnya
Compound Die vs Progressive Die: Perbezaan, Aplikasi dan Cara Memilih
Catatan Seterusnya
Pengecapan Progresif Aluminium: Proses, Aloi, Petua Reka Bentuk & Panduan Kos
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
