-
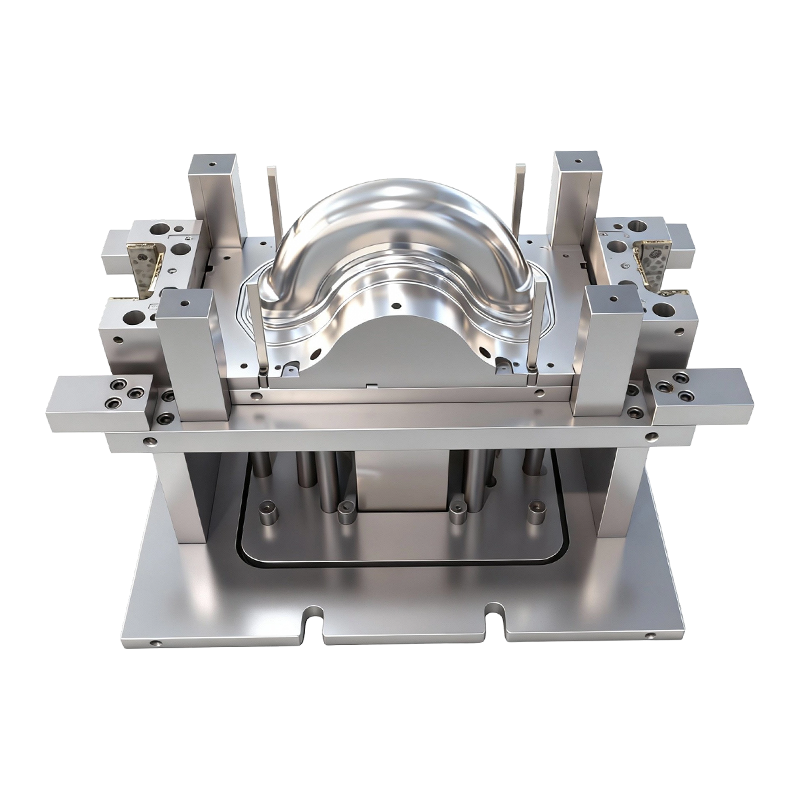
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
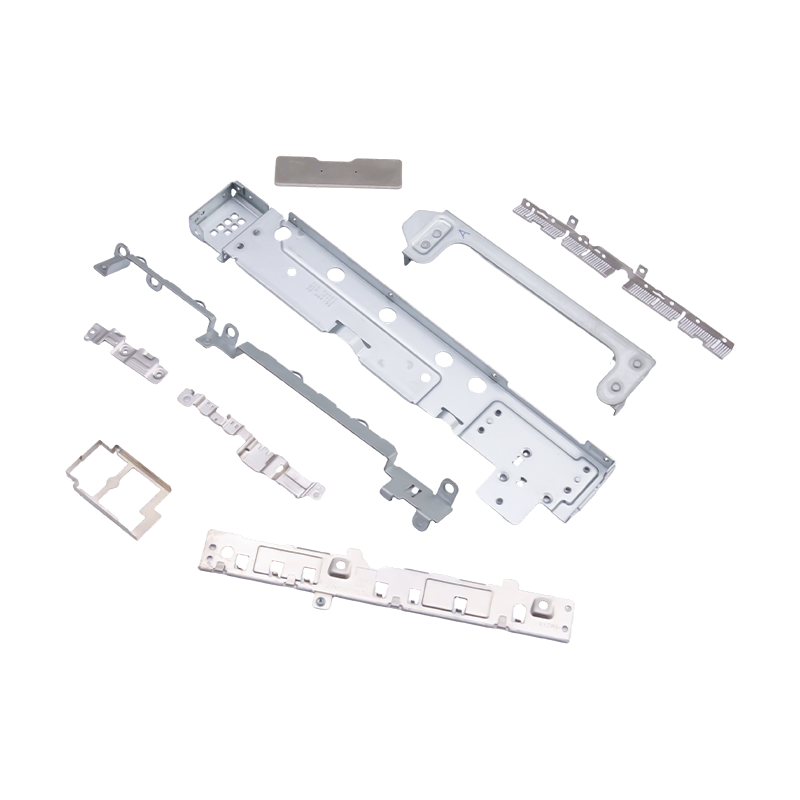
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-
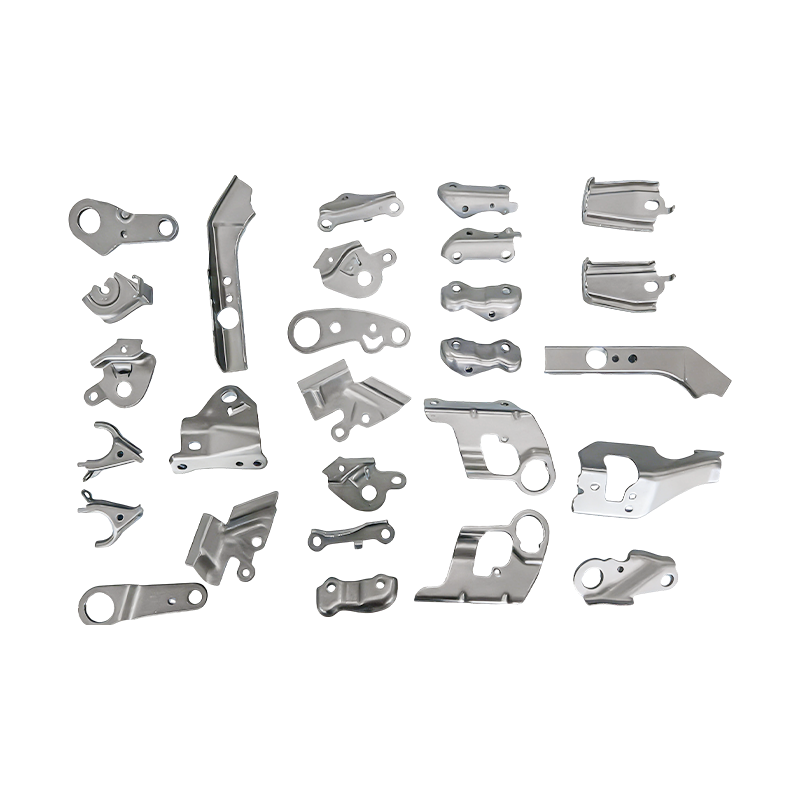
Bahagian automotif kecil bahagian pengecap progresif die
Bahagian automotif kecil kami bahagian pengecap...

Berita Industri
Rumah / Berita / Berita Industri / Compound Die vs Progressive Die: Perbezaan, Aplikasi dan Cara Memilih
Compound Die vs Progressive Die: Perbezaan, Aplikasi dan Cara Memilih
2026-09-24
Compound Die vs Mati Progresif: Perbezaan Teras
Die kompaun boleh menukar jalur menjadi mesin basuh siap dalam satu pukulan tekan. Die progresif boleh membawa jalur yang sama melalui sedozen stesen sebelum terminal penyambung akhirnya dipotong bebas. Kedua-duanya adalah alat pengecap ketepatan yang dibina untuk pengeluaran besar-besaran, namun ia menyelesaikan masalah yang sangat berbeza.
Perbezaannya adalah untuk memproses logik. Die kompaun melengkapkan beberapa operasi serentak di satu stesen . Mati progresif melengkapkan mereka secara berurutan merentasi beberapa stesen bebas . Perbezaan tunggal itu memacu segala-galanya: ketepatan, keupayaan membentuk, kelajuan output dan kos. Pembeli sering menganggap kedua-duanya sebagai boleh ditukar ganti, dan andaian itulah yang menyebabkan banyak belanjawan alat menjadi salah.
Bagaimana Setiap Mati Berfungsi
Satu acuan kompaun mempunyai satu stesen kerja. Dalam satu pukulan, operasi seperti menindik dan mengosongkan berlaku pada kedudukan yang sama. Bahan kerja kekal pada satu datum dan tidak pernah beralih, jadi ia meninggalkan acuan sebagai bahagian siap selepas satu kitaran penekan. Logiknya mudah: satu stesen, beberapa operasi sekaligus.
Die progresif mengatur berpuluh-puluh stesen, dalam kes yang rumit, di sepanjang arah penyusuan. Jalur itu memajukan satu langkah dengan setiap lejang, dan setiap stesen mengendalikan tugasnya sendiri: menindik, membongkok, membentuk, memukau atau memotong. Bahagian itu tetap melekat pada jalur pembawa sepanjang dan dipisahkan hanya di stesen akhir.
Dari segi praktikal, dadu kompaun berkelakuan seperti potongan tepat tunggal, manakala dadu progresif berkelakuan seperti barisan pengeluaran padat yang dibina di dalam satu alat. Setiap pendekatan mempunyai rumah semula jadi, dan bahagian di bawah menunjukkan tempat sempadan itu.
Kawalan Ketepatan dan Toleransi
Kerana setiap canggih dalam acuan kompaun berfungsi dari datum yang sama, kedudukan lubang ke lubang, konsentrik dan kerataan boleh dipegang dengan sangat erat. Tiada pengumpulan padang, kerana bahagian itu tidak pernah bergerak antara operasi. Ini menjadikan kompaun die pilihan semula jadi untuk bahagian rata di mana lokasi lubang adalah kritikal, seperti plat penutup ketepatan atau terminal rata nipis.
Kerataan patut diberi perhatian khusus. Dalam acuan kompaun, bahan kerja ditekan dan dikeluarkan secara keseluruhan, yang membantu memastikan bahagian rata yang nipis bebas daripada herotan. Bahagian yang mesti diletakkan rata pada permukaan mengawan sering mendapat manfaat daripada ini.
Die progresif menyuap jalur ke hadapan langkah demi langkah, jadi toleransi pic yang kecil boleh membina antara stesen. Oleh itu, ketepatan lubang tunggal adalah lebih rendah sedikit daripada yang boleh dihasilkan oleh acuan kompaun. Bagi kebanyakan perkakasan ketepatan, perbezaannya kekal dalam toleransi, dan ia adalah harga yang dibayar untuk fleksibiliti proses yang jauh lebih besar. Apabila lubang mesti terletak secara relatif antara satu sama lain dengan ketepatan yang melampau, reka bentuk cetakan yang baik juga boleh menembusi mereka di stesen yang sama untuk mengekalkannya pada satu rujukan.
Keupayaan Membentuk
Die kompaun menumpukan setiap struktur pemotongan ke dalam satu stesen, dan itu mengehadkan apa yang boleh dilakukannya. Gangguan struktur menolak lenturan kompleks, lukisan dalam dan rivet dalam, jadi skopnya pada asasnya adalah pengosongan rata dan menusuk.
Mati progresif membahagikan kerja ke stesen berasingan yang tidak mengganggu antara satu sama lain. Ini membolehkan lenturan, melukis, membentuk, memukau dalam-mati dan juga pengesanan dalam talian. Untuk bahagian tidak sekata dengan berbilang selekoh dan ciri, acuan progresif ialah satu-satunya cara praktikal untuk mencapai pengeluaran volum automatik.
Peraturan praktikal yang berguna: jika bahagian siap adalah rata, acuan kompaun patut dipertimbangkan. Jika ia mempunyai selekoh, bentuk atau ciri yang dipasang, perbualan hampir selalu beralih kepada perkakas progresif.
Kelajuan dan Kelantangan Pengeluaran
Die kompaun menghantar satu bahagian siap setiap strok, tetapi ia bergantung pada penyusuan dan pelepasan sekeping, jadi iramanya adalah sederhana. Ia sesuai dengan volum rendah hingga sederhana bahagian rata berketepatan tinggi. Ia juga mudah untuk nyahpepijat, dan ketepatannya kekal stabil dalam jangka masa panjang.
Die progresif berjalan pada penyusuan jalur berterusan pada frekuensi pengecapan yang tinggi. Setelah jalur dimuatkan, penekan boleh berjalan untuk regangan panjang dengan sedikit pengawasan. Itulah sebabnya alatan progresif mendominasi kerja volum tinggi, berkelajuan tinggi dalam elektronik automotif, tenaga baharu dan pembuatan terminal penyambung.
Kelantangan juga mempengaruhi penggunaan bahan. Die progresif memerlukan pembawa untuk memegang bahagian dalam jalur, yang boleh menggunakan lebih banyak bahan pada bentuk mudah. Pada larian yang sangat besar, ini biasanya lebih besar daripada penjimatan kelajuan dan buruh, tetapi pada larian kecil bahagian rata ia boleh memundurkan baki ke arah acuan kompaun.
Kos Perkakas dan Penyelenggaraan
Die kompaun adalah mudah dalam struktur, murah untuk dibina, cepat dihantar dan mudah diselenggara. Untuk pesanan kumpulan kecil, mereka menawarkan nilai yang sangat baik, walaupun julat prosesnya adalah sempit.
Dies progresif melibatkan reka bentuk berbilang stesen yang kompleks, kesukaran kejuruteraan yang lebih tinggi, kos pendahuluan yang lebih besar dan masa pendahuluan yang lebih lama. Sebagai balasan mereka menawarkan hayat perkhidmatan yang panjang dan berjalan yang stabil. Sebaik sahaja pelaburan perkakas tersebar di seluruh larian besar, yang kos unit jatuh sangat rendah , yang sesuai dengan projek kelompok jangka panjang yang stabil.
Penyelenggaraan mengikut corak yang sama. Die kompaun biasanya boleh diservis dengan mengasah dan pemeriksaan rutin. Die progresif memerlukan penyelenggaraan profesional dan penyahpepijatan yang teliti, kerana pukulan yang haus pada satu stesen boleh menjejaskan setiap stesen selepasnya.
Aplikasi Biasa
Die kompaun digunakan untuk gasket, pencuci, kepingan rata, plat penutup ketepatan, terminal rata dan bahagian rata ultra-nipis lain dengan ketumpuan lubang yang ketat dan keperluan kerataan.
Die progresif digunakan untuk terminal penyambung, sesentuh geganti, serpihan tenaga baharu, penyambung bateri, klip bengkok, tin pelindung yang tidak teratur dan pemasangan terpaku dalam-mati. Jika projek anda melibatkan komponen yang dibentuk ini, rangkaian kami bahagian pengecap logam tersuai adalah tempat yang baik untuk bermula.
| Perbandingan | Compound Die | Progressive Die |
|---|---|---|
| Logik proses | Operasi serentak di satu stesen | Operasi berurutan merentas berbilang stesen |
| Ketepatan | Sangat tinggi, tiada toleransi kumulatif | Tinggi, dengan ralat nada kecil |
| Membentuk kapasiti | Kosong rata dan menindik sahaja | Membongkok, melukis, memukau dan banyak lagi |
| Mod pengeluaran | Keluaran sekeping tunggal, kelajuan sederhana | Pemakanan jalur berterusan, kelajuan tinggi |
| Kelantangan | Kecil hingga sederhana | Tinggi hingga sangat tinggi |
| Kos peralatan | Kos permulaan yang lebih rendah | Kos permulaan yang lebih tinggi, kos unit yang lebih rendah dalam pengeluaran besar-besaran |
| Penyelenggaraan | Mudah | Memerlukan penyelenggaraan dan penyahpepijatan profesional |
Pertimbangan Reka Bentuk Bahan dan Bahagian
Ketebalan dan jenis bahan mempengaruhi keputusan sama seperti bentuk bahagian. Stok yang sangat nipis mudah diherotkan apabila ia ditolak melalui banyak stesen, yang merupakan salah satu sebab bahagian rata ultra nipis sering disimpan dalam acuan kompaun. Sebaliknya, bahan yang lebih keras atau lebih gembur mungkin memerlukan langkah pembentukan terkawal yang hanya boleh disediakan oleh susun atur progresif.
Reka bentuk bahagian juga penting. Meletakkan lubang terlalu dekat dengan tepi atau garisan selekoh boleh menyebabkan ubah bentuk dalam sama ada jenis die. Menyemak lukisan untuk kebolehkilangan sebelum perkakas bermula adalah jauh lebih murah daripada membetulkan acuan selepas itu, dan pelarasan reka bentuk kecil selalunya boleh memindahkan sebahagian daripada laluan perkakas yang kompleks kepada yang lebih mudah.
Akhir sekali, pertimbangkan apa yang berlaku selepas mengecap. Langkah penyaduran, rawatan haba atau pemasangan boleh menetapkan had tambahan pada ketinggian burr, kerataan dan kestabilan dimensi, dan had ini harus dipersetujui sebelum acuan direka bentuk.
Kesilapan Biasa Semasa Memilih Die
Kebanyakan masalah perkakasan kembali kepada ketidakpadanan antara jenis die dan keperluan sebenar projek. Empat corak muncul berulang kali:
- Memilih acuan progresif untuk jangka pendek, kemudian mendapati bahawa kos perkakasan menguasai harga setiap bahagian.
- Memilih acuan kompaun untuk bahagian yang kemudiannya mendapat ciri selekoh kecil atau timbul, yang memaksa reka bentuk semula yang mahal.
- Menentukan toleransi yang lebih ketat daripada fungsi yang diperlukan, yang mendorong projek ke arah perkakas yang lebih mahal tanpa faedah sebenar.
- Mengabaikan ramalan tahunan. Bahagian yang bermula pada beberapa ribu keping boleh berkembang menjadi program jangka panjang, dan pelan perkakas sepatutnya membenarkannya.
Berkongsi volum yang dijangkakan dan set lengkap ciri dengan rakan alat anda pada permulaan mengelakkan kebanyakan masalah ini.
Apabila Kedua-dua Jenis Mati Bekerja Bersama
Pilihannya tidak selalu sama ada-atau. Sesetengah projek menggunakan acuan kompaun untuk menghasilkan kosong rata dengan lubang yang terletak rapat, dan acuan pembentuk berasingan untuk menambah lenturan selepas itu. Yang lain menggunakan acuan progresif untuk badan yang terbentuk dan operasi sekunder untuk ciri kritikal.
Laluan hibrid ini masuk akal apabila satu ciri menuntut ketepatan kedudukan peringkat kompaun manakala bahagian lain perlu dibentuk. Jurutera perkakas yang berpengalaman akan menimbang pengendalian tambahan terhadap ketepatan yang diperoleh dan mengesyorkan laluan paling mudah yang memenuhi lukisan.
Cara Memilih Die yang Tepat untuk Bahagian Anda
Mulakan dengan tiga soalan. Adakah bahagian itu rata, atau adakah ia perlu dibengkokkan dan dibentuk? Seberapa ketat toleransi kedudukan lubang dan kerataan? Dan apakah output tahunan yang dijangkakan?
Pilih acuan kompaun untuk bahagian rata berketepatan tinggi dan kelompok kecil. Pilih acuan progresif untuk bahagian berbentuk kompleks dan pengeluaran besar-besaran automatik berkelajuan tinggi. Tidak ada yang lebih baik dalam setiap kes; setiap satu sesuai dengan senario yang berbeza, dan penyelesaian terbaik adalah yang dipadankan dengan struktur bahagian, keperluan toleransi dan volum tahunan.
Bekerja Dengan Suzhou Shuangqisi Mould Equipment Co., Ltd. pada Stamping Dies dan Parts
Pada Suzhou Shuangqisi Mould Equipment Co., Ltd. , kami mendekati pemilihan die sebagai keputusan kejuruteraan dan bukannya keputusan jualan. Jurutera kami menyemak lukisan anda, keperluan toleransi dan volum tahunan, kemudian mengesyorkan laluan perkakas yang mengimbangi ketepatan, kecekapan dan kos pengeluaran.
Anda boleh meneroka kami pengecapan logam ketepatan mati jika anda memerlukan perkakas untuk barisan pengeluaran anda sendiri, atau bekerjasama dengan kami pada komponen siap melalui kami bahagian pengecap logam perkhidmatan. Hantarkan lukisan bahagian anda dan jumlah yang dijangkakan, dan Suzhou Shuangqisi Mould Equipment Co., Ltd. akan kembali dengan cadangan alatan dan sebut harga.
Catatan Sebelumnya
In-Die Riveting untuk Progressive Stamping Dies: Prinsip dan Aplikasi
Catatan Seterusnya
Pembekal Setem Aluminium: Cara Menilai Keupayaan, Risiko dan Kesesuaian
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
