-
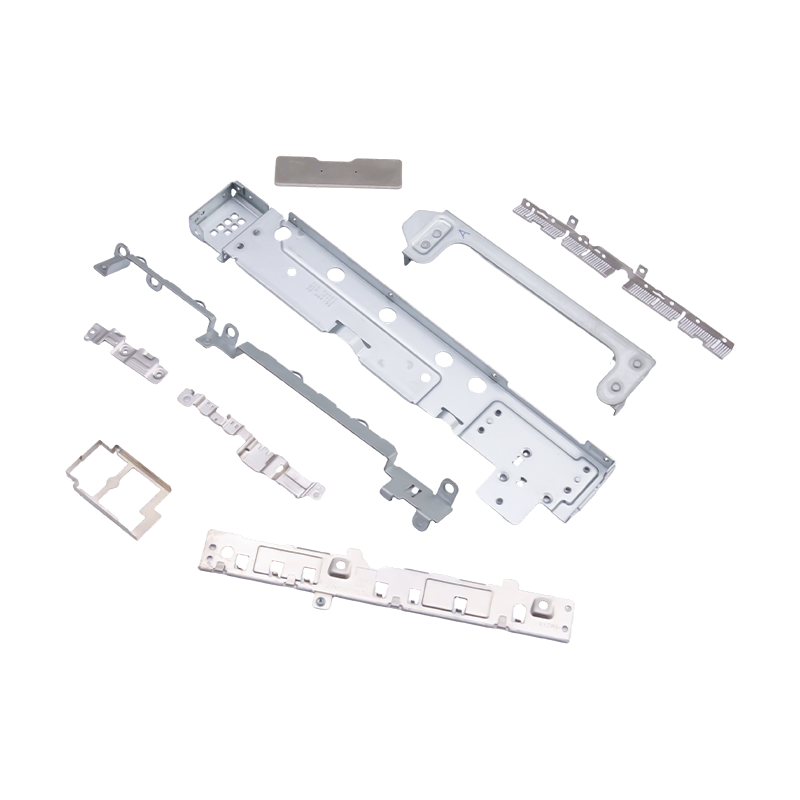
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-
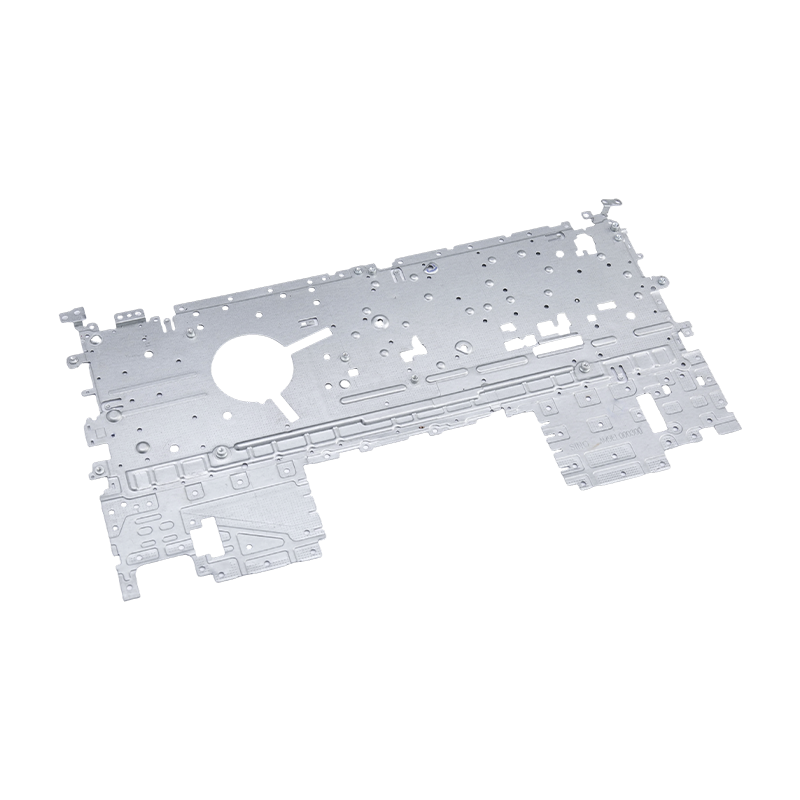
Bahagian pengecap komputer riba
Bahagian pengecap komputer riba kami ialah komp...
-
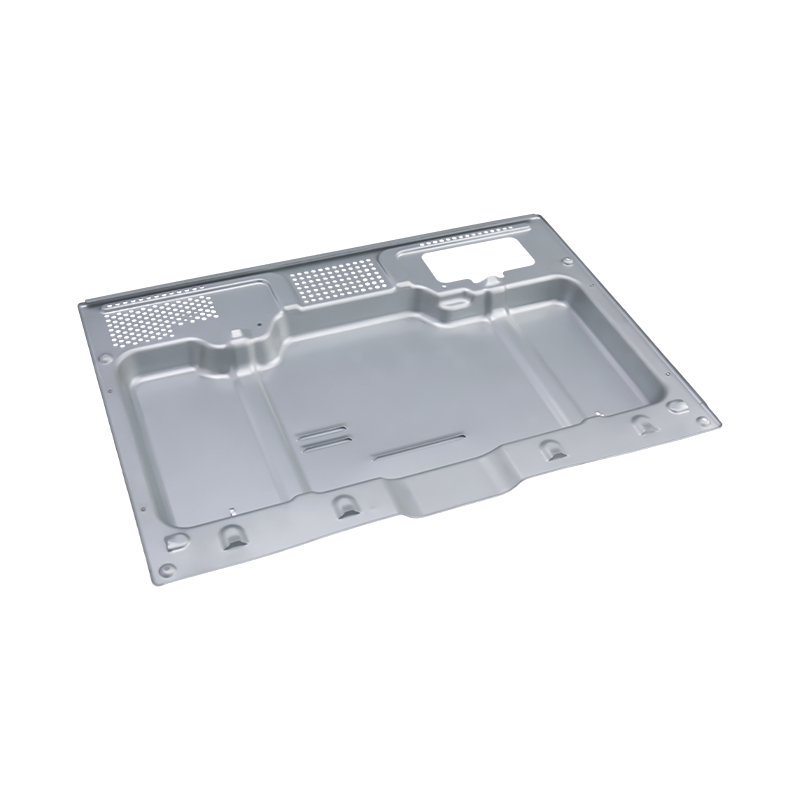
Bahagian pengecap ketuhar mewah
Bahagian pengecap ketuhar mewah kami ialah komp...
-
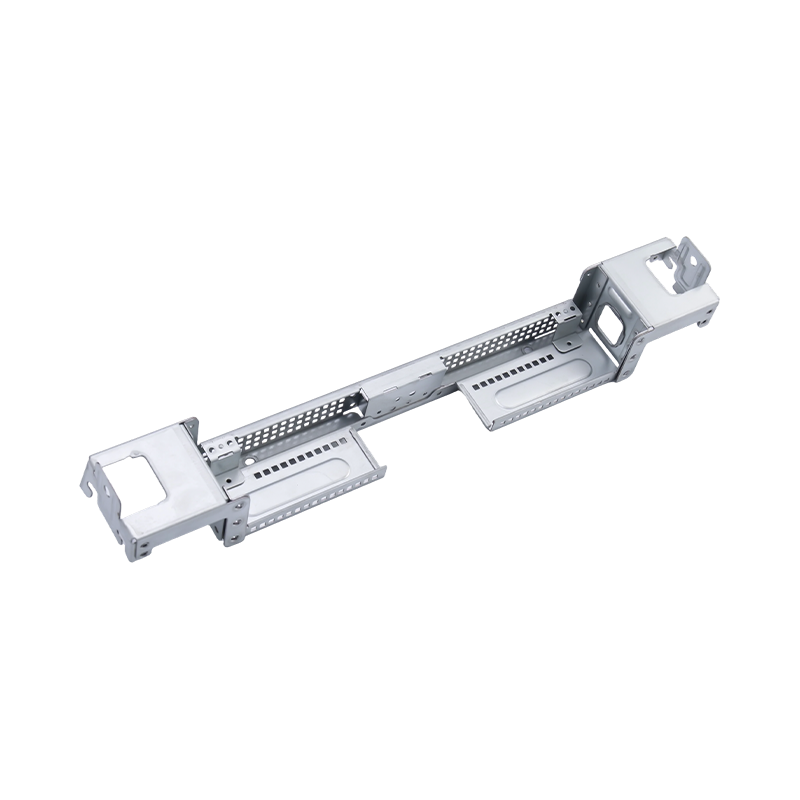
Bahagian pengecap komputer besar mewah
Bahagian pengecap komputer besar mewah kami ial...
-
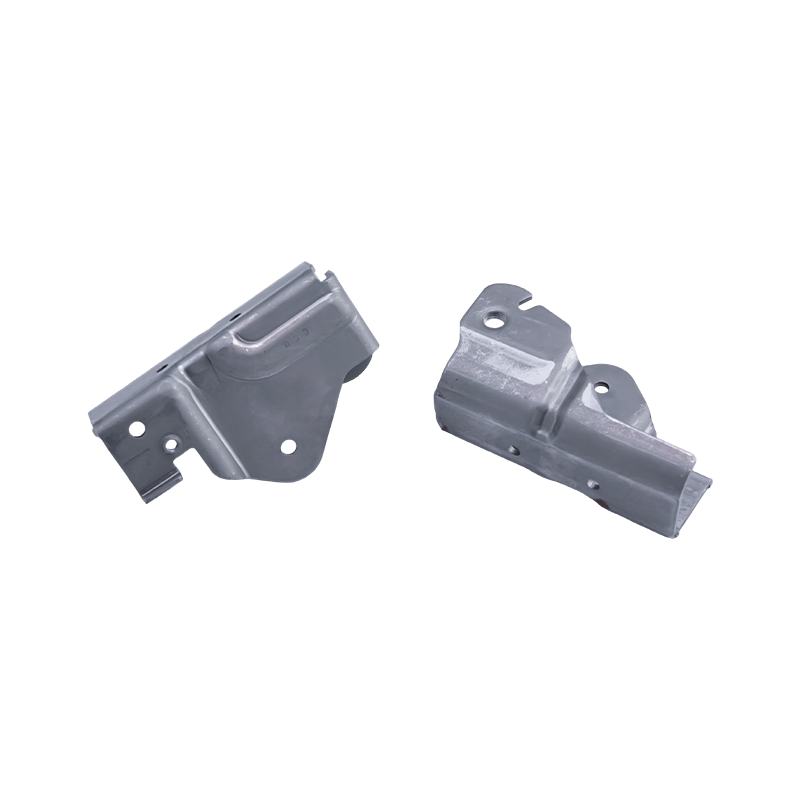
Bahagian pengecap kerusi kereta
Bahagian pengecap kerusi kereta ialah komponen ...
-
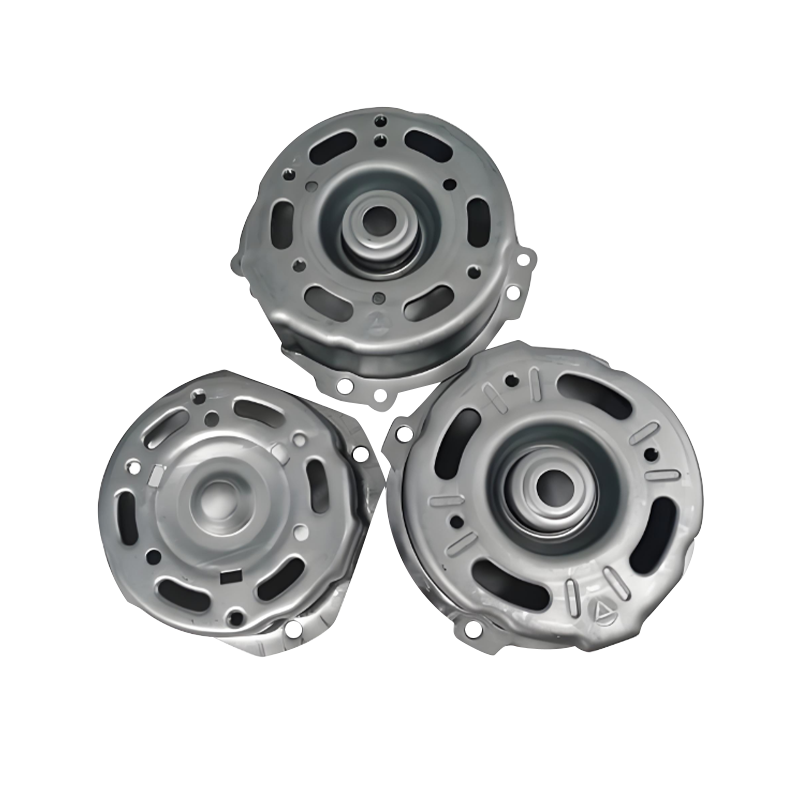
Bahagian pengecap perumahan motor automotif
Bahagian pengecap perumahan motor automotif ial...

Berita Industri
Rumah / Berita / Berita Industri / Setem Progresif Bahagian Automotif: Dies, Toleransi, Kos dan Panduan Isipadu
Setem Progresif Bahagian Automotif: Dies, Toleransi, Kos dan Panduan Isipadu
2026-10-08
Ambil pendakap tempat duduk HSLA 340 1.8 mm. Jalankannya pada acuan progresif 14 stesen yang disuap dari gegelung dan harga sekeping biasanya mendarat pada kira-kira 40 peratus daripada apa yang akan dikenakan oleh sel manual enam penekan tindakan tunggal. Garis progresif memegang kedudukan lubang di dalam ±0.08 mm merentasi anjakan penuh dengan satu gegelung pemuatan operator. Sel manual memerlukan empat orang untuk memberi makan kosong dan masih terkeluar daripada toleransi pada syif ketiga. Jurang itu ialah keseluruhan hujah untuk pengecapan progresif pada bahagian automotif — dan ia hanya berlaku apabila volum, susun atur jalur dan keluli alat ditentukan dengan betul dari mula.
Jawapan ringkas untuk kebanyakan program automotif:
- Pengecapan progresif menjadi laluan paling murah apabila volum tahunan mengeluarkan kira-kira 150,000 hingga 200,000 keping untuk bahagian kelas kurungan, dan jauh lebih rendah apabila beberapa nombor bahagian berkongsi satu jalur.
- Penggunaan bahan — bukan kelajuan tekan — ialah tuil kos tunggal terbesar. Pengurangan tiga peratus lebar jalur biasanya mengatasi pengurangan masa kitaran sepuluh peratus pada jumlah kos setiap bahagian.
- Toleransi terkumpul merentasi stesen, jadi kedudukan lubang, sudut lentur dan kerataan mesti diberikan kepada stesen tertentu dan bukannya kepada lukisan siap sahaja.
- Dies, bahagian yang dicop dan automasi suapan harus direka bentuk sebagai satu sistem. Pisahkan mereka kepada tiga pembekal dan timbunan toleransi biasanya merupakan mangsa pertama.
Tempat Stamping Progresif Mengatasi Alternatif
Die progresif melakukan setiap operasi — menindik, melukis, memangkas, membentuk, bebibir dan pemisahan — di dalam satu pukulan tekan, dengan jalur memajukan satu pic setiap pukulan. Bahagian itu tidak pernah dikendalikan oleh seseorang di antara operasi, yang mana ketepatan dan penjimatan buruh kedua-duanya berasal. Ekonomi terbalik bergantung pada tiga pembolehubah: volum, ketebalan bahan dan berapa banyak stesen yang benar-benar diperlukan oleh geometri.
Bahagian tolok nipis di bawah 3 mm dengan volum tahunan yang tinggi adalah calon progresif klasik. Bahagian yang lebih berat melebihi 6 mm, atau bahagian yang mempunyai seri dalam yang memerlukan beberapa stesen lukis semula, selalunya lebih suka lukisan dalam atau die pindahkan — bil perkakasan untuk dadu progresif 20 stesen pada ahli kuali lantai 5 mm sukar untuk dijustifikasikan terhadap garis pemindahan empat gelongsor.
Susun atur jalur
Pitch, lebar web dan reka bentuk pembawa memutuskan penggunaan bahan sebelum satu stesen dipotong. Pengurangan web 2 mm merentasi gegelung 300 mm bernilai lebih daripada kebanyakan peningkatan akhbar.
Kiraan stesen
Setiap stesen tambahan menaikkan kos cetakan, beban penyelenggaraan dan tan tekan. Stesen terbiar kadangkala dikhaskan secara sengaja untuk semakan masa hadapan — lindung nilai murah terhadap perubahan reka bentuk.
Tingkap tan
Daya pemotongan memuncak pada saat ricih. Satu dadu yang sesuai dengan penekan 250 T di atas kertas boleh melonjak melepasinya pada jalur keras, jadi margin tonase 20 hingga 30 peratus adalah amalan biasa.
Gred keluli alat
Keluli karbida bersalut atau serbuk metalurgi di stesen tindik memanjangkan selang rerind pada jalur berkekuatan tinggi, tetapi hanya apabila kasut mati dan tiang pemandu cukup kaku untuk dipadankan.
Apa Sebenarnya Berlaku Di Dalam Die Progresif
Urutan stesen membawa kejuruteraan. Alat progresif automotif biasa dibuka dengan lubang perintis dan stesen takuk, bergerak ke dalam seri atau bentuk pertama, menambah pemangkasan dan tindikan apabila bahan mengeras, kemudian selesai dengan flanging, restriking dan potongan perpisahan yang meninggalkan bahagian pada pembawa sehingga pukulan terakhir.
Tiga butiran memutuskan sama ada alat itu mempunyai toleransi selepas enam bulan pengeluaran. Pin perintis mesti dipasang sebelum mana-mana stesen pemotongan untuk mengunci kedudukan jalur. Plat penjalur mesti memegang jalur rata semasa cabutan, atau panel akan meluncur ke belakang tidak sekata. Dan sekerap mesti keluar ke bawah melalui pelongsor tanpa memasuki semula laluan jalur - slug yang kembali adalah satu-satunya punca kerosakan die yang paling biasa.
Pada keluli berkekuatan tinggi termaju, pampasan springback dibina ke dalam stesen borang dan bukannya diperbetulkan kemudian. Pembina die biasanya membengkokkan bebibir dengan sudut yang dikira dan kemudian mengekangnya semula, kerana jalur 590 MPa atau 780 MPa tidak akan memegang sudut nominal sendiri. Perbezaan antara pengecapan logam progresif dan pemindahan bergantung kepada cara bahagian itu diangkut antara stesen ini — satu bergantung pada pembawa jalur, satu lagi pada mekanisme pemindahan — dan pilihan itu mengubah kos perkakas, masa kitaran dan toleransi yang boleh anda janjikan secara realistik.
Progresif lwn Pemindahan lwn Manual: Perbandingan Sebelah
Jadual di bawah membandingkan tiga laluan untuk kurungan struktur automotif bersaiz sederhana pada kira-kira 200,000 keping setahun. Angka ialah nilai perancangan biasa yang digunakan untuk perbandingan pembekal, bukan sebut harga.
Kriteria
Mati progresif
Pemindahan mati
Manual / tindakan tunggal
Pelaburan perkakas
tinggi
Sederhana
rendah
Harga sekeping pada 200k/thn
rendahest
Pertengahan
tinggiest
Kedudukan lubang yang boleh dicapai
±0.05 hingga ±0.10 mm
±0.10 hingga ±0.20 mm
±0.25 mm dan hanyut
Masa pertukaran
2 hingga 6 jam
1 hingga 3 jam
20 hingga 45 minit
Operator setiap syif
1
2
4 hingga 6
Band volum paling sesuai
150k dan ke atas
50k hingga 150k
Bawah 50k
 Acuan Progresif untuk Perumahan Motor Automotif dan Bahagian Kecil tinggi-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Lihat Produk →
Perhatikan tempat letak silang. Di bawah kira-kira 50,000 keping setahun, pelunasan alatan mendominasi dan laluan manual masih menang pada jumlah kos. Antara 50,000 dan 150,000 jawapan bergantung pada kerumitan bahagian dan sama ada nombor bahagian kedua boleh berkongsi jalur yang sama — pilihan jalur kongsi itu selalunya yang menjadikan alat progresif membayar balik dalam tempoh lapan belas bulan.
Tiga Metrik Tersembunyi Yang Menentukan Keberuntungan Talian
Sebut harga biasanya menunjukkan harga sekeping dan kos perkakas. Ia jarang menunjukkan penggunaan bahan, keberkesanan keseluruhan peralatan atau kadar sekerap selepas alat diratakan semula dua kali. Tiga nombor tersebut selalunya berbeza dengan lebih banyak antara dua pembekal berbanding harga yang disebut harga.
Progresif
OEE 76%
Pemindahan
OEE 61%
Sel manual
OEE 44%
OEE untuk garis progresif mencerminkan tiga perkara yang bekerja bersama: ketersediaan akhbar, suapan dan disiplin perubahan gegelung, dan hasil hantaran pertama. Garisan yang berjalan pada 60 pukulan seminit tetapi berhenti setiap empat puluh minit untuk kesesakan biasanya kalah kepada satu larian pada 45 pukulan seminit dengan laluan sekerap yang bersih. Apabila membandingkan pembekal, minta masa penukaran gegelung sebenar, kadar pic dan lejang, dan bilangan bahagian antara pengisaran semula — bukan kelajuan tekan maksimum.
Tempat Bahagian Setem Progresif Automotif Digunakan
Kerja progresif mendominasi bahagian volum tinggi kenderaan dan bukannya keseluruhan struktur. Taburan di bawah menggambarkan bahagian keluarga biasa yang dihasilkan pada perkakas progresif dan berbilang stesen.
- EV dan powertrain — 42%: perumah motor, plat penutup bateri, bar bas tembaga voltan tinggi dan kurungan unit pemacu.
- Badan, tempat duduk dan struktur — 24%: rangka tempat duduk, kurungan tetulang, plat selak dan anggota badan kecil.
- Bahan api, ekzos dan kenderaan komersial — 18%: plat hujung tangki, pelindung haba dan pendakap trak berat.
- Peralatan elektronik dan industri — 16%: casis pelayan, cengkerang ketuhar, bahagian struktur komputer riba dan telefon, perumah pemacu servo dan komponen pemampat.
 Bahagian Setem Busbar Tembaga Kenderaan Tenaga Baharu Bar bas kuprum ketulenan tinggi bercap ketepatan untuk pengedaran arus voltan tinggi EV, relevan di mana sambungan konduktif, rintangan rendah dan pengecapan automotif bersebelahan menuntut integrasi pembekal yang rapat. Lihat Produk →
Keluarga busbar tembaga patut dipanggil. Bahagian tersebut menggabungkan bahan yang lembut, sangat konduktif dengan spesifikasi burr dan kerataan yang menuntut, dan ia sering dihasilkan pada masa yang sama dengan bahagian keluli di sekeliling pada peralatan bersebelahan. Pembekal yang sudah menjalankan kedua-duanya bahagian pengecap automotif dan kerja pengecapan elektronik biasanya mempunyai bilik alat dan kedalaman metrologi untuk mengendalikan kedua-dua sistem bahan tanpa keluk pembelajaran yang panjang pada larian pertama.
Menentukan Program Setem Progresif: Tujuh Langkah
Kebanyakan lebihan kos pada program progresif datang daripada penjujukan, bukan daripada die itu sendiri. Urutan di bawah menggambarkan bagaimana keputusan reka bentuk, perkakas dan automasi sebenarnya mengekang satu sama lain.
- Betulkan susun atur jalur dahulu. Tetapkan padang, web dan lebar gegelung terhadap geometri kosong sebelum memilih kiraan stesen. Setiap keputusan kemudian mewarisi geometri ini.
- Berikan toleransi kepada stesen. Tentukan stesen mana yang memiliki kedudukan lubang, yang memiliki sudut selekoh, dan yang memiliki kerataan. Toleransi yang tidak jelas menjadi pertikaian semasa PPAP.
- Saiz akhbar dengan margin. Kira daya ricih puncak, bukan daya purata, dan simpan 20 hingga 30 peratus ruang kepala untuk naik taraf bahan masa hadapan.
- Tentukan skop automasi lebih awal. Pemuatan gegelung, pelurus, penyuap, penghantar sekerap dan pengendalian keluar semua perubahan ketinggian acuan dan masa kitaran jika mereka tiba lewat dalam projek.
- Jalankan simulasi mati. Membentuk simulasi menangkap springback dan penipisan sebelum keluli dipotong, yang jauh lebih murah daripada membetulkan stesen bentuk siap.
- Rancang kitaran kisar semula. Catatkan bilangan bahagian antara penajaman dari hari pengeluaran pertama supaya hayat perkakas menjadi garis kos yang boleh diukur dan bukannya andaian.
- Sahkan pada perkakas pengeluaran. Bina sampel luar alat dan PPAP penuh pada acuan akhir, bukan pada alat prototaip, atau timbunan toleransi akan bergerak sebaik sahaja jalur sebenar tiba.
 Peralatan Automasi Setem Tersuai untuk Talian Setem Progresif Penyenaraian produk untuk peralatan automasi pengecapan tersuai, yang relevan apabila program progresif memerlukan reka bentuk cetakan yang diselaraskan, pengeluaran bahagian bercop dan penghantaran automasi. Lihat Produk →
Langkah empat ialah penghantaran turnkey mengubah matematik. Apabila pembina die dan pembina automasi duduk di bawah satu kontrak, ketinggian die, garisan hantaran, lejang penyuap dan tonase tekan diselesaikan pada satu lukisan dan bukannya dirundingkan antara dua vendor selepas alat sudah dipotong. Mengekalkan reka bentuk cetakan, pengeluaran bahagian yang dicop dan automasi pengecapan dalam satu kumpulan kejuruteraan mengalih keluar antara muka di mana program progresif biasanya kehilangan minggu.
Penyelenggaraan, Pengekalan Toleransi dan Rekod Pematuhan
Die progresif yang menghasilkan bahagian yang boleh diterima semasa pelancaran tidak akan kekal di sana tanpa irama penyelenggaraan. Amalan biasa adalah untuk mengukur sampel pada setiap selang penyulingan semula, menjejaki arah aliran berbanding bacaan individu, dan menggantikan tiang panduan dan sesendal pada kiraan tetap dan bukannya kegagalan. Kos perkhidmatan die lapan jam yang dirancang adalah sebahagian kecil daripada kos gegelung yang dibuang dan penghantaran yang terlepas.
Dokumentasi pematuhan untuk pengecapan automotif biasanya perlu dibawa dengan bahagian: sijil bahan dengan nombor haba, laporan susun atur dimensi di PPAP, pelan kawalan yang mengenal pasti stesen kritikal dan rekod penyelenggaraan cetakan dan sejarah penyulingan semula. Gred keluli berkekuatan tinggi yang dibekalkan kepada spesifikasi 590 MPa atau 780 MPa sepatutnya mempunyai data pemeriksaan masuk yang direkodkan terhadap gegelung, kerana tetingkap pembentukan untuk gred tersebut adalah sempit dan variasi kilang ke kilang akan muncul sebagai anjakan sudut lentur lama sebelum ia muncul sebagai retak yang boleh dilihat.
Pengurusan pelinciran dan sekerap ialah dua barang pengemasan yang paling menjejaskan pengekalan toleransi jangka panjang. Pemilihan pelincir yang betul untuk salutan pada jalur masuk mengurangkan rasa pedih di stesen cabutan, dan pelongsor sekerap yang diperiksa pada jadual tetap menghalang kerosakan acuan akibat slug yang tidak boleh diserap oleh kapasiti penekan. Dianggap sebagai penyenggaraan rutin dan bukannya difikirkan semula, kedua-duanya memanjangkan selang antara pengisaran semula dan memegang jalur toleransi yang menjadikan pengecapan progresif sebagai pilihan yang tepat pada mulanya.
Catatan Sebelumnya
Panduan Setem Berat: Toleransi, Tan, Reka Bentuk Die dan Pemilihan Alat
Catatan Seterusnya
In-Die Riveting untuk Progressive Stamping Dies: Prinsip dan Aplikasi
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
