-
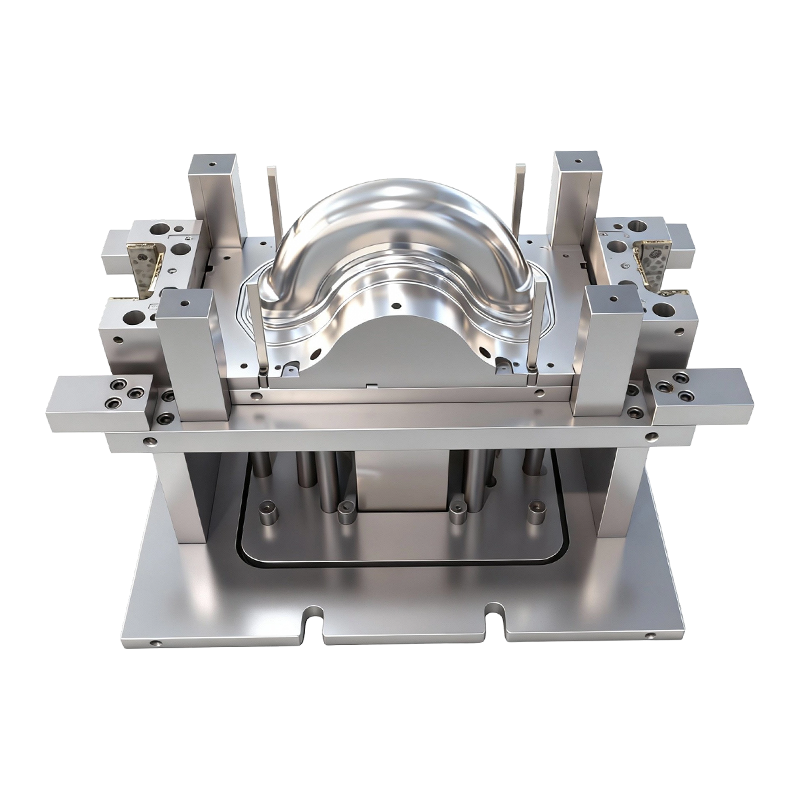
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
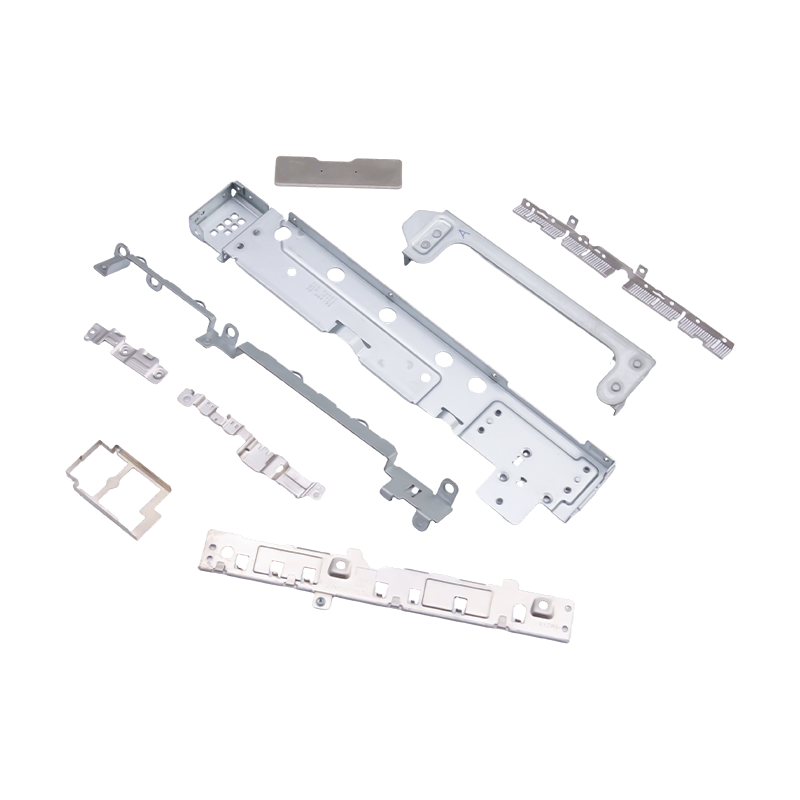
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-
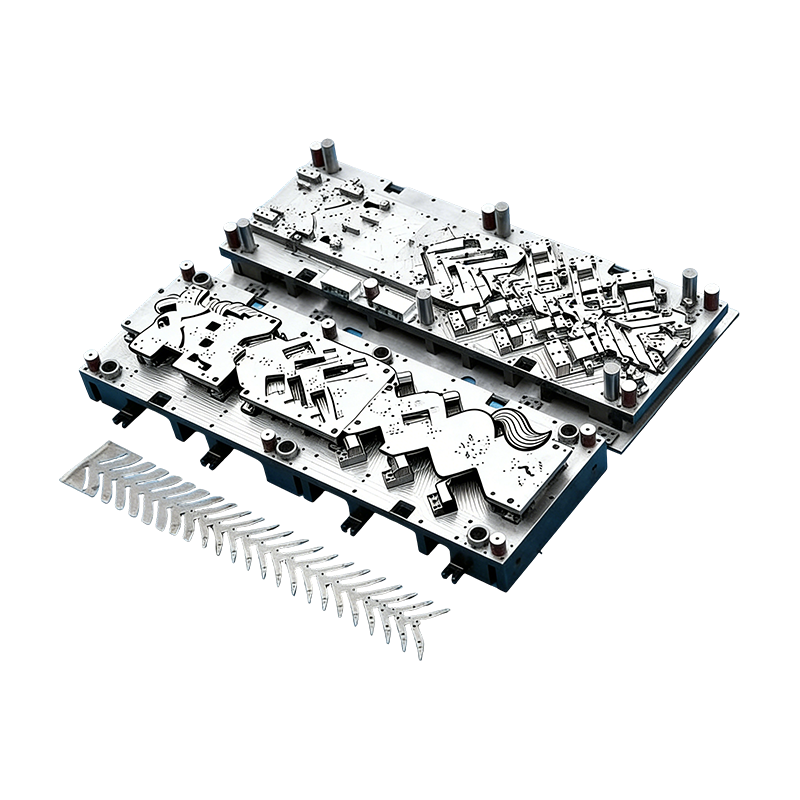
Acuan progresif untuk bahagian automotif
Acuan Berterusan untuk perumahan motor automoti...
-
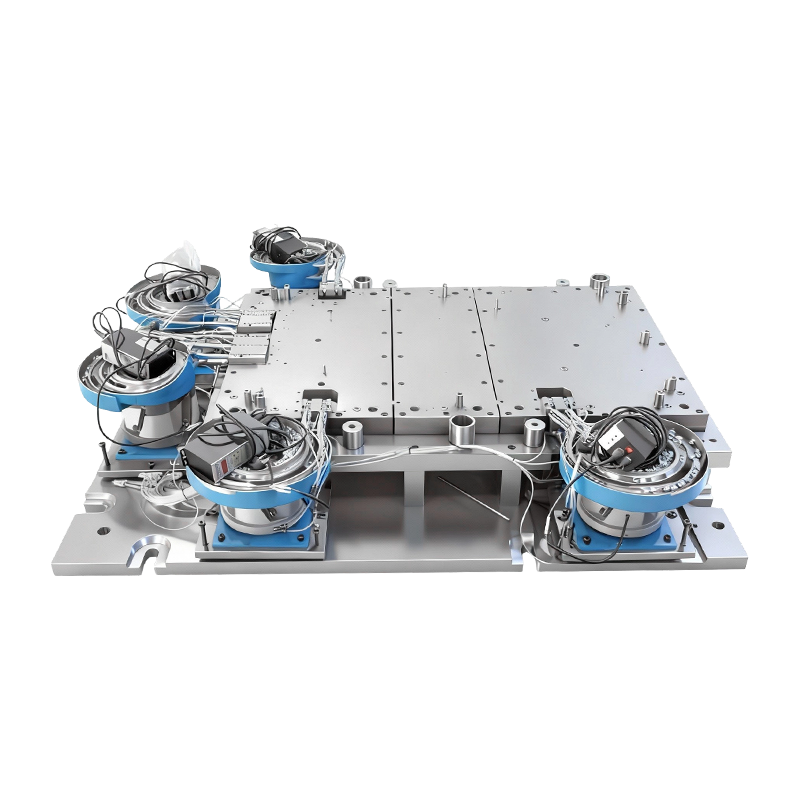
Acuan memukau automatik untuk pangkalan mesin komputer yang besar
Acuan Riveting Automatik untuk Pangkalan Mesin ...
-
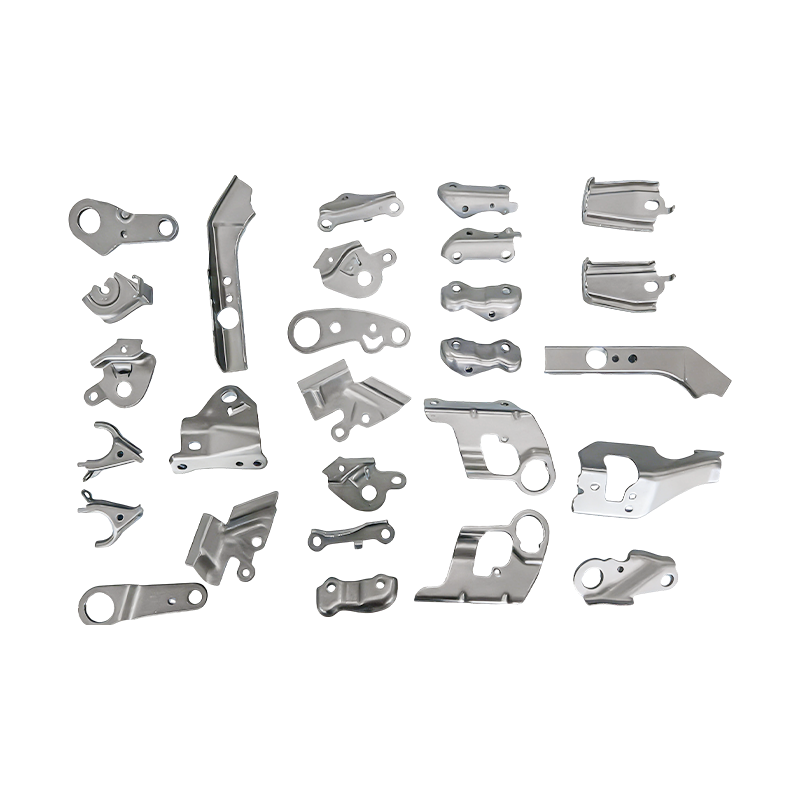
Bahagian automotif kecil bahagian pengecap progresif die
Bahagian automotif kecil kami bahagian pengecap...

Berita Industri
Rumah / Berita / Berita Industri / In-Die Riveting untuk Progressive Stamping Dies: Prinsip dan Aplikasi
In-Die Riveting untuk Progressive Stamping Dies: Prinsip dan Aplikasi
2026-09-24
Perkara yang Dilakukan In-Die Riveting Di Dalam Die Progresif
Kebanyakan perhimpunan bercop bergerak melalui dua operasi berasingan: bahagian dibentuk dalam satu dadu, kemudian dibawa ke penekan atau lekapan di mana ia dicantumkan. In-die riveting menghilangkan perjalanan kedua itu. Stesen rivet terletak di dalam acuan progresif berbilang stesen, jadi menindik, membongkok, menyusun, memberi makan rivet, memukau, membentuk dan mengosongkan semuanya berlaku dalam satu alat berterusan.
Hasilnya ialah komponen berbilang lapisan yang telah siap dan digabungkan secara kekal dalam satu pukulan akhbar. Oleh kerana sambungan dibuat dengan rivet bebas pasang siap, prosesnya berbeza daripada kimpalan, daripada mencengkam, dan daripada memukau akhbar luar talian. Tiada input terma dan tiada sel pemasangan berasingan, dan tiada pengendali perlu memindahkan bahagian yang separuh siap dari satu mesin ke mesin seterusnya.
Logiknya adalah sama seperti mana-mana proses setem progresif berbanding dengan setem pindahan : jalur maju dengan padang tetap, dan setiap stesen melakukan satu kerja. Apa yang menjadikan in-die riveting tersendiri ialah salah satu daripada kerja tersebut ialah operasi cantuman mekanikal, yang ditetapkan masa kepada pukulan akhbar dan dikawal oleh ketegaran dadu itu sendiri.
Kitaran Kerja Empat Peringkat
Setiap stesen rivet mengikut urutan yang sama, tidak kira bahagiannya. Memahaminya menjadikannya lebih mudah untuk melihat di mana ketepatan menang atau kalah.
Pra-pembentukan dan kedudukan
Jalur pembawa dipandu ke kedudukan dengan juruterbang ketepatan. Stesen menindik dan membongkok kemudian berfungsi mengikut urutan, menyusun lapisan kepingan dan menjajarkan lubang rivet supaya ia sepaksi sebelum rivet pernah diperkenalkan. Jika lubang tidak sejajar pada ketika ini, tiada pukulan memukau boleh menyelamatkan sendi kemudian.
Suapan rivet automatik
Penyumpan mangkuk getaran luar mengisih rivet dan menghantarnya satu demi satu, melalui udara, ke stesen penentududukan di acuan bawah. Penderia melihat rivet yang hilang atau tersekat. Apabila mereka mengesan kerosakan, mereka mencetuskan perlindungan akhbar dengan serta-merta, jadi suapan yang buruk menghentikan akhbar daripada merosakkan alat atau menghasilkan bahagian yang rosak.
Memukau sejuk dan membentuk
Semasa akhbar menurun, pukulan memukau menggunakan daya menegak. Batang rivet melepasi lubang pra-tembus, dan ekor merebak dan mengecewakan terhadap sekatan die untuk membentuk kepala rivet pepejal. Lapisan dikunci bersama tanpa jurang antara mereka, dan keseluruhan acara adalah ubah bentuk plastik sejuk.
Pembentukan dan pelepasan
Selepas dadu dibuka, pemasangan bergerak ke stesen pembentukan, penentukuran dimensi dan pemeriksaan, kemudian ke pengosongan akhir. Komponen siap meninggalkan acuan yang sudah diikat dan sudah diperiksa.
Modul Teras Sistem Riveting Dalam Mati
Die riveting yang boleh dipercayai adalah benar-benar empat sistem yang berfungsi sebagai satu. Kelemahan dalam mana-mana daripada mereka muncul dengan cepat dalam tong sekerap.
| Modul | Komponen utama | Apa yang dikawalnya |
|---|---|---|
| Die stamping utama | Stesen menindik, membongkok, membentuk dan mengosongkan | Kedudukan jalur dan penjajaran lapisan |
| Suapan rivet automatik | Mangkuk getaran, pemisahan dan penghantaran pneumatik | Satu rivet, di tempat yang betul, setiap lejang |
| Unit memukau ketepatan | Penebuk riveting, sisipan penentududukan, pemegang kosong tekanan tinggi, bahagian pemandu | Bentuk kepala, ketegangan dan konsistensi sendi |
| Pengesanan dan perlindungan | Penderia untuk rivet yang hilang, longgar atau tersekat | Mencegah kecacatan dan perlanggaran mati |
Unit memukau patut diberi perhatian khusus. Penebuk, sisipan, pemegang kosong dan pemandunya menentukan sejauh mana kestabilan sambungan dari pukulan pertama hingga ke juta. Struktur die yang tegar dan sistem panduan berketepatan tinggi adalah yang mengekalkan ketepatan dan kekuatan penguncian dalam toleransi, kerana tiada apa-apa dalam proses itu bergantung pada kemahiran pengendali.
Mengapa Rujukan Satu Kedudukan Meningkatkan Ketepatan
Dalam pemasangan luar talian, setiap langkah pengendalian memperkenalkan ralat pengapit baharu. Bahagian itu diambil, diletakkan dalam lekapan, diletakkan semula, dan dicantumkan. Offset kecil terkumpul pada setiap langkah tersebut.
In-die riveting mengelakkan perkara ini kerana jalur pembawa bertindak sebagai rujukan kedudukan tunggal dari stesen pertama hingga yang terakhir. Rivet sentiasa diletakkan relatif kepada ciri-ciri yang ditebuk dalam acuan yang sama, pada jalur yang sama, beberapa saat lebih awal. Itulah sebabnya proses itu memberikan kedudukan rivet yang konsisten, ketinggian kepala dan kekuatan tegangan merentasi pengeluaran yang sangat lama.
Penyepaduan yang sama menyokong output tinggi. Dengan penyusuan, penyambungan dan pemeriksaan secara automatik di dalam acuan, kandungan buruh menurun, perolehan bahagian separuh siap hilang, dan pengeluaran berterusan pada volum berjuta keping menjadi praktikal.
Melindungi Salutan Konduktif
Untuk bahagian elektrik, kaedah penyambungan sama pentingnya dengan penyambung. Haba kimpalan boleh membakar atau mengoksidakan permukaan bersalut, dan salutan yang rosak bermakna rintangan sentuhan yang lebih tinggi tepat di mana bahagian itu perlu dijalankan.
Keling sejuk mengelakkan masalah itu. Proses ini tidak menggunakan haba, jadi saduran nikel, perak dan emas kekal utuh tanpa pengoksidaan atau kehilangan terbakar, dan kepingan tidak ablasi. Ini adalah salah satu sebab utama proses itu sesuai dengan komponen elektrik ketepatan dan bahagian konduktif tenaga baharu, di mana kekonduksian yang stabil adalah keperluan reka bentuk dan bukannya keutamaan.
Memilih Antara Rivet Separa Tiub dan Pepejal
Kedua-dua jenis rivet boleh disuap secara automatik dalam cetakan dan kecewa dengan pembentukan sejuk, jadi pilihan datang kepada beban yang mesti dibawa oleh sendi.
- Rivet separuh tiub adalah pilihan arus perdana. Batang berongga mereka memerlukan kurang daya pembentukan, yang sesuai dengan kebanyakan sambungan perkakasan ketepatan kepingan nipis.
- Rivet pepejal digunakan di mana sendi menghadapi tugas berat atau beban tegangan tinggi dan batang yang lebih penuh dan kuat adalah berbaloi dengan daya pembentukan tambahan.
Keserasian bahan adalah luas. Bahan pengecap biasa seperti keluli gulung sejuk, keluli tahan karat, kuprum, loyang dan aloi aluminium semuanya boleh dicantumkan dengan cara ini. Oleh kerana logam ini berbeza dalam springback dan kekerasan, penebuk rivet dan sisipan die biasanya ditala pada timbunan bahan tertentu.
Aplikasi Biasa
Rivet dalam-mati adalah yang paling biasa di mana ketepatan dimensi, kekonduksian dan kebolehulangan semuanya penting pada masa yang sama. Industri utama ialah elektronik automotif, sistem elektrik tenaga baharu, peralatan rumah ketepatan dan suis kawalan industri.
Bahagian tipikal termasuk:
- Perhimpunan sentuhan perak geganti
- Serpihan sambungan bateri
- Bar bas
- Pemasangan terminal penyambung
- Tukar perkakasan konduktif
- Komponen pelindung ketepatan
Apa yang dikongsi oleh bahagian-bahagian ini ialah geometri yang kecil dan nipis yang dihasilkan dalam jumlah yang sangat tinggi, dengan sambungan yang mesti boleh dipercayai secara elektrik dan mekanikal. Itulah profil di mana die rivet automatik sepenuhnya dengan lejang tunggal membayar balik paling cepat.
Perkara Reka Bentuk Yang Menentukan Sama ada Die Berprestasi
In-die riveting kelihatan mudah sebaik sahaja ia dijalankan, tetapi butirannya ditetapkan jauh sebelum percubaan pertama. Beberapa keputusan membawa sebahagian besar berat.
- Susun atur jalur. Stesen rivet memerlukan ruang yang cukup untuk laluan penebuk, sisipan dan suapan, dan jalur mesti kekal stabil melalui stesen lentur dan susun yang ada di hadapannya.
- Penjajaran lubang. Lubang bertindik dalam setiap lapisan mesti berbaris dalam kelegaan rivet, jadi reka bentuk juruterbang dan panduan perlu dipertimbangkan bersama-sama dengan padang jalur.
- Kebolehpercayaan pemakanan. Orientasi rivet, pemisahan dan penghantaran perlu diulang pada kelajuan tekan penuh. Kesalahan penyusuan adalah punca paling biasa bagi terhenti.
- Liputan sensor. Pengesanan harus mengesahkan kehadiran rivet sebelum strok dan menangkap rivet yang longgar atau tersekat selepasnya, jadi sesar tidak pernah pergi ke hilir.
- Akses penyelenggaraan. Pukulan riveting dan sisipan memakai. Die yang direka untuk perubahan pantas memastikan masa hidup tinggi sepanjang hayat pengeluaran yang panjang.
Pasukan yang menganggap stesen memukau sebagai renungan cenderung menemui had ini semasa percubaan. Pasukan yang merancang keseluruhan perkembangan bersama-sama cenderung untuk mengelakkan mereka.
Di mana In-Die Riveting Sesuai dalam Program Stamping
In-die riveting ialah salah satu ahli keluarga operasi bersepadu yang lebih luas. Ia berkongsi falsafahnya dengan mengetuk dalam mati dan langkah-langkah penggabungan lain yang memindahkan kerja pemasangan ke dalam akhbar, topik yang dibincangkan dengan lebih terperinci dalam penjelasan ini tentang bagaimana stamping dan joining bergabung dalam satu akhbar .
Sama ada ia adalah pilihan yang tepat bergantung pada bahagian. Ia memberi ganjaran kepada volum yang tinggi dan reka bentuk yang stabil, kerana pelaburan perkakasan tersebar di banyak bahagian. Ia kurang menarik untuk volum yang sangat rendah atau untuk perhimpunan yang geometrinya sering berubah. Untuk program dalam julat yang betul, bagaimanapun, menghapuskan langkah pemasangan sekunder boleh memendekkan masa utama dan mengurangkan kerosakan pengendalian pada masa yang sama.
Membina Dies dan Bahagian Riveting dengan Suzhou Shuangqisi
Die memukau hanya berfungsi serta alat di belakangnya. Suzhou Shuangqisi mereka bentuk dan membina perkakas progresif ketepatan, dan milik syarikat cetakan elektronik untuk komponen berketepatan tinggi yang kecil adalah titik permulaan semula jadi untuk program terminal, sesentuh dan bar bas yang memerlukan rivet bersepadu.
Di mana bahagian itu adalah penyambung atau terminal, yang die stamping progresif berkelajuan tinggi untuk bahagian penyambung dan terminal menunjukkan jenis alatan berbilang stesen yang dibina oleh kerja ini. Untuk susun atur yang lebih kompleks dengan banyak stesen, die stamping progresif berbilang stesen dengan sisipan karbida menangani hayat alat yang panjang dalam pengeluaran volum tinggi yang menuntut.
Suapan rivet, penderiaan dan perlindungan akhbar adalah masalah automasi sama seperti masalah perkakas, dan ia boleh disokong oleh peralatan automasi pengecapan untuk pemakanan dan pengendalian . Pembeli yang lebih suka mendapatkan komponen siap daripada perkakas boleh menyemak imbas bahagian pengecap elektronik yang dibuat kepada lukisan pelanggan , atau semak semula rangkaian lengkap bahagian pengecap .
Prinsip penyambungan yang sama meliputi perkakasan tenaga baharu. Program yang memasangkan sambungan konduktif dengan perumah yang terbentuk, sebagai contoh, boleh lihat bahagian pengecap penutup bateri untuk kenderaan elektrik sebagai rujukan untuk kerataan format besar dan kawalan membentuk.
Memulakan Projek Riveting
Cara terpantas untuk menilai kebolehlaksanaan adalah dengan menghantar lukisan, spesifikasi rivet, bahan dan ketebalan kepingan, dan jumlah tahunan. Daripada empat input tersebut, pasukan kejuruteraan boleh memberi nasihat tentang susun atur jalur, kaedah penyusuan dan sama ada rivet separuh tiub atau pepejal sesuai dengan beban.
Jika anda mempunyai pemasangan terpaku yang sedang disambungkan di luar talian, atau komponen konduktif baharu yang masih di peringkat konsep, hubungi pasukan kejuruteraan Suzhou Shuangqisi untuk membincangkan keperluan die riveting anda . Perbualan awal tentang sendi biasanya menjimatkan lebih banyak masa daripada apa-apa perubahan kemudian pada die.
Catatan Sebelumnya
Setem Progresif Bahagian Automotif: Dies, Toleransi, Kos dan Panduan Isipadu
Catatan Seterusnya
Compound Die vs Progressive Die: Perbezaan, Aplikasi dan Cara Memilih
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
