-
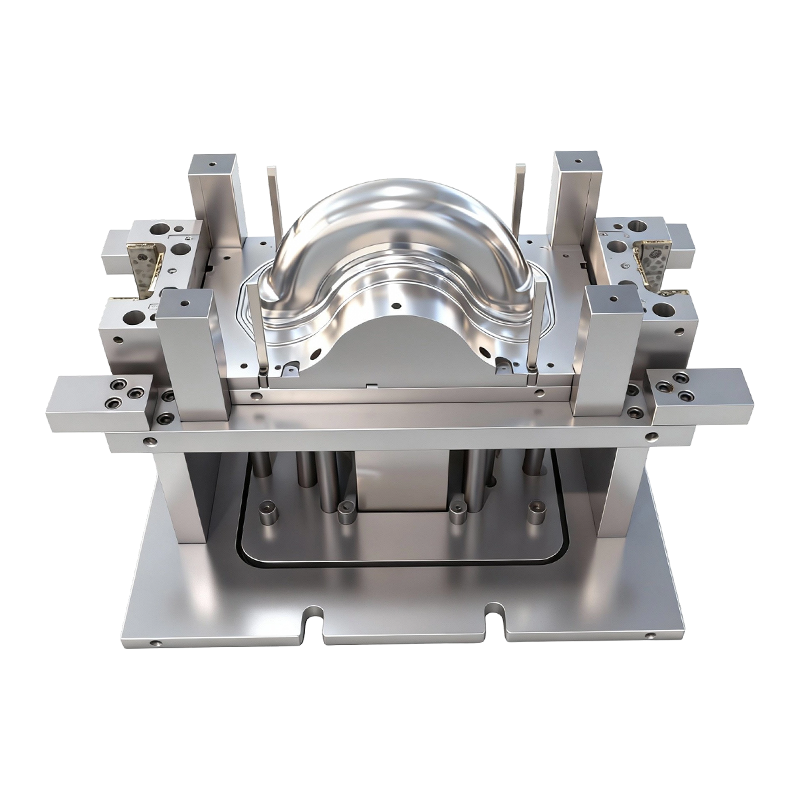
Acuan lukisan dalam untuk roda hadapan dan belakang kenderaan elektrik beroda dua
Acuan lukisan dalam untuk roda hadapan dan bela...
-
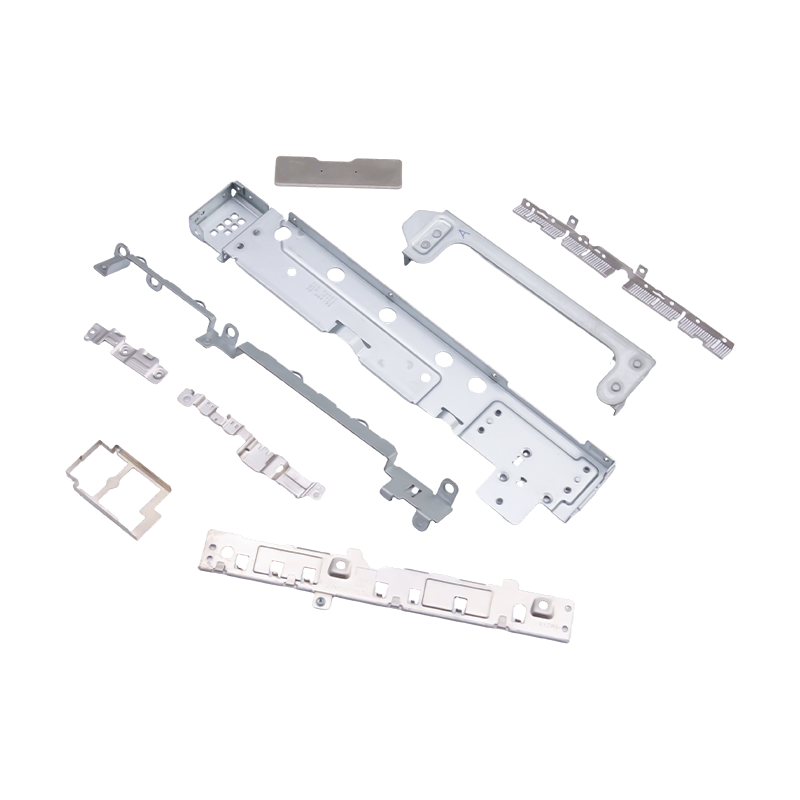
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-

Bahagian pengecap hujung tangki gas
Bahagian pengecapan hujung tangki gas ialah kom...
-

Bahagian pengecap trak berat
Bahagian pengecap trak Berat kami dihasilkan de...
-
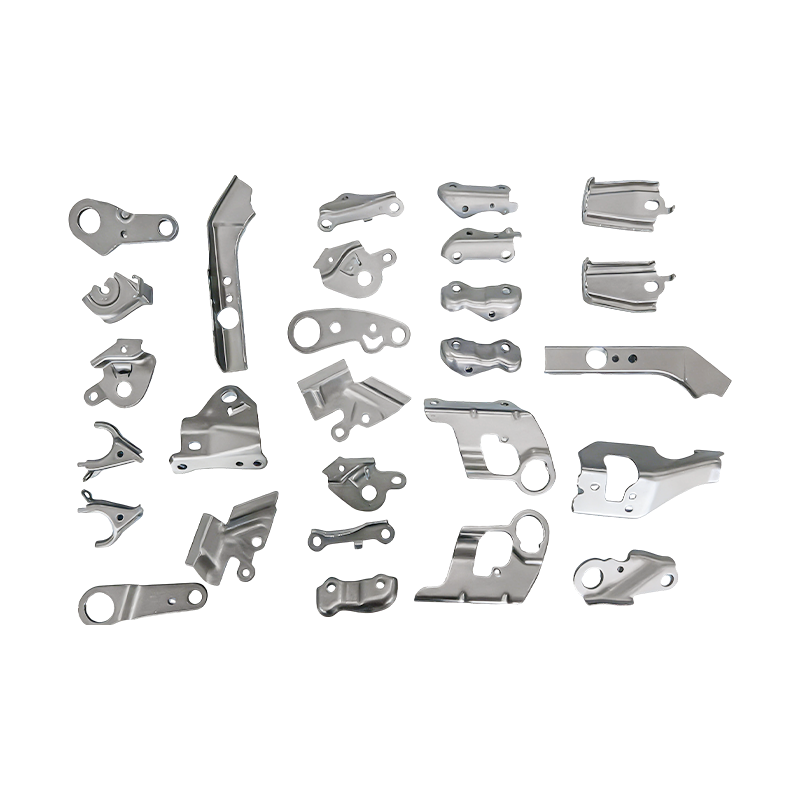
Bahagian automotif kecil bahagian pengecap progresif die
Bahagian automotif kecil kami bahagian pengecap...

Berita Industri
Rumah / Berita / Berita Industri / Panduan Setem Berat: Toleransi, Tan, Reka Bentuk Die dan Pemilihan Alat
Panduan Setem Berat: Toleransi, Tan, Reka Bentuk Die dan Pemilihan Alat
2026-10-13
Setem Berat: Apabila 2 mm Sudah Terlalu Nipis
Seorang jurutera pembelian pernah bertanya mengapa kurungan 6 mm disebut harga pada tiga harga berbeza dalam masa 48 jam. Sebabnya bukan buruh atau overhed. Ia adalah tonase. Cap berat—membentuk kepingan logam biasanya lebih tebal daripada 4 mm—mengubah setiap pengiraan: kapasiti tekan, bahan cetakan, pelinciran dan juga cara anda memeriksa bahagian siap. Jika anda menganggap bahagian 6 mm seperti kandang elektronik 1.5 mm, anda sama ada akan memecahkan dadu atau membayar mesin penekan yang anda tidak perlukan.
Kesimpulan cepat: Untuk pengecapan berat, keperluan tonase berskala kira-kira dengan ketebalan kuasa dua, bukan secara linear. Bahagian keluli karbon rendah 6 mm boleh memerlukan 2.5 hingga 3 kali daya bahagian 3 mm dengan perimeter yang sama. Sentiasa sahkan pukulan akhbar, saiz katil dan kapasiti kusyen sebelum memetik.
Ambang praktikal tidak tetap. Sesetengah kedai memanggil 3 mm berat; yang lain bermula pada 6 mm. Apa yang penting ialah sama ada penekan 80T hingga 400T sedia ada anda boleh menahan daya yang diperlukan merentasi lejang penuh tanpa memesongkan bingkai. Dalam pengecapan berat, pesongan muncul sebagai ketebalan tidak sekata, jejari retak dan hayat mati yang pendek.
Prinsip Teras: Perkara Berubah Apabila Tolok Naik
Setem berat bukan sekadar "lebih kuat". Ia adalah satu set kekangan yang berbeza. Empat faktor berikut menentukan sama ada sesuatu bahagian boleh dihasilkan, boleh diulang dan menguntungkan.
Tan dan Strok
Penekan 400T dengan lejang 24 inci tidak sama dengan penekan 400T dengan lejang 10 inci. Bahagian berat selalunya memerlukan cabutan yang lebih dalam daripada bahagian nipis. Jika pukulan terlalu pendek, anda tidak boleh membersihkan bahagian atau menetapkan kusyen. Sentiasa padankan keluk akhbar, bukan hanya tonase puncak.
Bahan Die dan Kelegaan
Untuk keluli lembut 6 mm, kelegaan die biasanya berjalan 8% hingga 12% daripada ketebalan setiap sisi. Kelegaan yang terlalu sedikit menyebabkan pedih dan patah tulang; terlalu banyak menghasilkan burr berat dan kualiti tepi yang buruk. D2 dan SKD11 kekal biasa, tetapi untuk keluli berkekuatan tinggi melebihi 780 MPa, keluli metalurgi serbuk atau sisipan karbida menjadi kos efektif.
Pampasan Springback
Logam tebal kembali lebih dalam istilah mutlak. Bahagian 6 mm dengan lenturan 90 darjah boleh kembali 2 hingga 3 darjah selepas dilepaskan. Die mesti terlalu bengkok atau prosesnya mesti termasuk stesen syiling. Inilah sebabnya mengapa cetakan setem berat sering menelan kos 20% hingga 40% lebih tinggi daripada mati tolok nipis dengan saiz yang sama.
Ketekalan Bahan
Variasi ketebalan tambah atau tolak 0.2 mm boleh diabaikan pada tolok 1 mm. Pada 8 mm, ia mengubah daya yang diperlukan sebanyak 5% atau lebih. Tanpa pemeriksaan masuk dan sumber gegelung yang konsisten, tekan anda terlebih beban secara rawak. Pengecapan berat memerlukan kebolehkesanan bahan peringkat lot.
Pilihan antara kematian progresif dan pemindahan juga berubah. Untuk bahagian yang berat, dadu pemindahan selalunya menang kerana ia memindahkan bahagian antara stesen tanpa menariknya melalui jalur. Anda boleh membaca perbandingan terperinci dalam artikel ini mengenai pengecapan logam progresif berbanding pemindahan .
Perbandingan Tan: Padanan Akhbar ke Bahagian
Jadual di bawah menggunakan formula ricih dipermudah untuk keluli karbon rendah (kekuatan ricih 300 MPa). Ton sebenar bergantung pada reka bentuk cetakan, gred bahan dan tetapan kusyen. Gunakan ini sebagai penapis laluan pertama, bukan petikan akhir.
Perhatikan lonjakan dari 400T ke 600T. Banyak kedai boleh mengendalikan bahagian 4 hingga 8 mm tetapi mesti menyumber luar melebihi 8 mm. Jurang itulah di mana risiko penghantaran dan kos rayapan muncul.
Metrik Tersembunyi: Paksa Permintaan mengikut Ketebalan
Pembeli sering membandingkan harga sekilogram. Metrik tersembunyi yang lebih baik ialah permintaan daya setiap milimeter ketebalan. Carta di bawah menunjukkan tan relatif untuk bahagian geometri yang sama apabila ketebalan meningkat daripada 3 mm kepada 12 mm. Bar dinormalkan kepada 3 mm = 100.
Pada 12 mm, indeks daya melebihi 1400% daripada garis dasar 3 mm kerana kawasan ricih tumbuh secara linear manakala ketebalan juga meningkatkan tekanan yang diperlukan untuk ricih bersih. Inilah sebabnya mengapa perubahan dimensi kecil boleh menolak bahagian daripada penekan 200T kepada penekan 600T.
Pemisahan Aplikasi Industri untuk Setem Berat
Permintaan setem yang banyak tidak diagihkan sama rata. Berdasarkan campuran projek tipikal di kedai-kedai membentuk logam yang melayani pelanggan jentera dan kenderaan, pasaran berpecah secara kasar seperti berikut.
Automotif & kenderaan tenaga baharu — 45%
Trak berat & peralatan pembinaan — 25%
Perkakas & elektronik — 20%
Peralatan industri — 10%
Bahagian automotif mendominasi kerana penutup bateri, perumah motor, rangka tempat duduk dan bar bas tembaga semuanya menggunakan stok 4 hingga 10 mm. Pengecapan trak berat, seperti kurungan bingkai dan pelekap penggantungan, memerlukan tonase yang lebih tinggi dan selalunya 12 mm atau bahan yang lebih tebal.
 Bahagian Setem Trak Berat untuk Aplikasi Kenderaan Komersil Komponen keluli berketepatan tinggi berketepatan termasuk kurungan bingkai dan plat penggantungan, direka bentuk untuk menanggung beban, rintangan getaran dan hayat perkhidmatan yang panjang. Lihat Produk →
 Bahagian Setem Penutup Bateri untuk Sistem Automotif dan Storan Penutup keluli tergelek sejuk, aluminium atau keluli tahan karat dengan toleransi yang ketat, membantu melindungi teras bateri daripada habuk, kelembapan dan hentaman. Lihat Produk →
Dalam kenderaan tenaga baharu, bahagian pengecap penutup bateri mesti mengimbangi berat, pengedap dan keselamatan kemalangan. Ini biasanya bermaksud keluli berkekuatan tinggi atau aloi aluminium dengan toleransi kerataan yang ketat. Untuk motor elektrik, bahagian pengecap perumahan membawa permintaan yang sama tetapi menambah keperluan perisai magnet dan konsentrik.
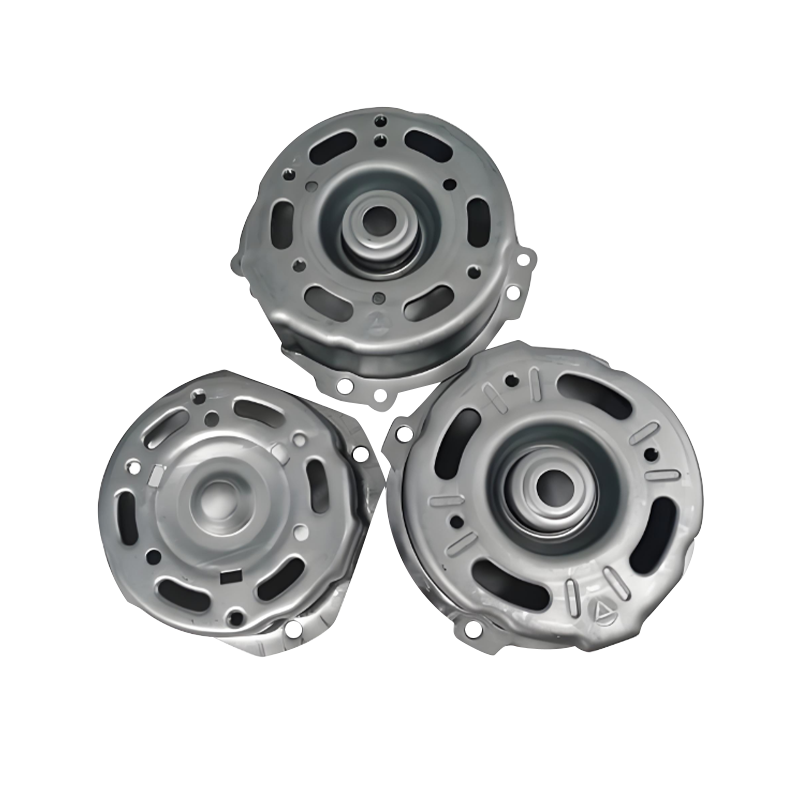 Bahagian Setem Perumahan Motor Automotif Perumah keluli atau aluminium berkekuatan tinggi dengan struktur pelesapan haba dan antara muka piawai, menyokong perlindungan motor, kecekapan pemasangan dan ketahanan. Lihat Produk →
Panduan Pemilihan: Lima Langkah Sebelum Anda Komit
Gunakan urutan ini untuk mengurangkan risiko membeli mesin tekan, mati atau pembekal yang salah.
Langkah 1: Kira Ton Sebenar
Gunakan formula ricih: perimeter × ketebalan × kekuatan ricih / 1000. Tambah keselamatan 20% untuk beban hentakan dan 10% untuk pengembalian kusyen. Jangan bergantung pada penarafan nominal akhbar sahaja.
Langkah 2: Sahkan Katil dan Strok
Periksa sama ada die sesuai dengan katil dan jika strok membersihkan bahagian itu. Katil 312-inci kali 84-inci adalah perkara biasa pada penekan besar, tetapi dadu anda mungkin memerlukan slot-T pada kedudukan tertentu.
Langkah 3: Sahkan Gred Bahan
Keluli berkekuatan tinggi melebihi 780 MPa boleh memerlukan 30% lebih daya daripada keluli lembut. Minta sijil kilang dan sahkan toleransi ketebalan sebelum pengeluaran.
Langkah 4: Penyelenggaraan Die Audit
Die stamping berat haus lebih cepat. Minta selang penyelenggaraan pencegahan pembekal, inventori tebuk ganti, dan rekod hayat mati dalam pukulan.
Langkah 5: Rancang untuk Automasi
Bahagian berat sukar disuap dengan tangan. Sistem pemindahan, robot atau penyuap gegelung mesti dinyatakan bersama dengan dadu untuk mengelakkan kerja semula kemudian.
Penyelenggaraan dan Pematuhan untuk Heavy Stamping
Pengecapan berat meningkatkan risiko haus, bunyi dan keselamatan. Pelan penyelenggaraan yang berfungsi untuk talian tolok nipis akan gagal di sini.
- Periksa kelegaan die setiap 5,000 hingga 10,000 pukulan untuk 6 mm dan ke atas. Pemakaian semakin pantas selepas 20% pertama kehidupan mati.
- Pantau pesongan bingkai akhbar setiap suku tahun. Pesongan 0.2 mm merentasi katil boleh berketinggian burr tepi dua kali.
- Gunakan pelinciran dengan bahan tambahan tekanan melampau. Pelincir filem nipis standard rosak di bawah tekanan sentuhan tinggi.
- Mematuhi piawaian pengawal tempatan untuk mesin penekan tonase tinggi. Tirai cahaya sahaja mungkin tidak menghalang ram 400T dalam jarak selamat.
- Simpan rekod kebolehkesanan bahan selama sekurang-kurangnya tiga tahun. Jika sekumpulan keluli tebal mempunyai hasil yang tidak konsisten, anda perlu mengasingkan bahagian yang terjejas dengan cepat.
Bagi pembekal, keupayaan untuk menawarkan cetakan, bahagian, dan automasi daripada satu sumber mengurangkan masalah penyenggaraan penyelenggaraan. Apabila pembina die dan stamper adalah pasukan yang sama, pelarasan kelegaan dan alat ganti tiba tanpa menuding jari.
Nota ROI: Tempat Belanjawan Setem Berat Bocor
Kos tersembunyi terbesar dalam penyetem berat bukanlah kadar setiap jam akhbar. Ia adalah sisa daripada percubaan springback dan mati. Bahagian 6 mm yang gagal dalam pemeriksaan dimensi pada 5,000 lejang boleh membuang 8 hingga 12 tan keluli sebelum acuan dibetulkan. Pelan percubaan berdisiplin dengan sampel ketebalan tambahan berharga kurang daripada satu minggu sisa pengeluaran.
Apabila anda menilai sebut harga, minta kekuatan ricih yang diandaikan, kelegaan dadu dan kaedah pampasan springback. Jika pembekal tidak dapat menjawab, harga mungkin berdasarkan tabiat pengukur nipis. Itulah masa untuk berjalan di lantai dan menyemak keluk akhbar.
Catatan Sebelumnya
Bahagian Setem Logam Tersuai untuk Industri Petroleum: Bahan & Sumber
Catatan Seterusnya
Setem Progresif Bahagian Automotif: Dies, Toleransi, Kos dan Panduan Isipadu
kami Produk.
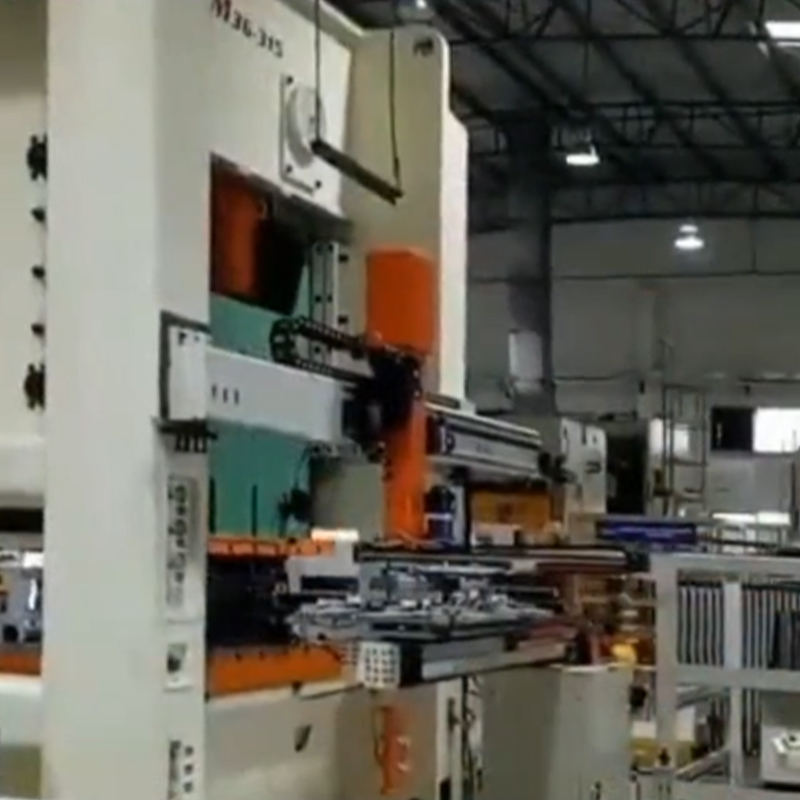
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
