-
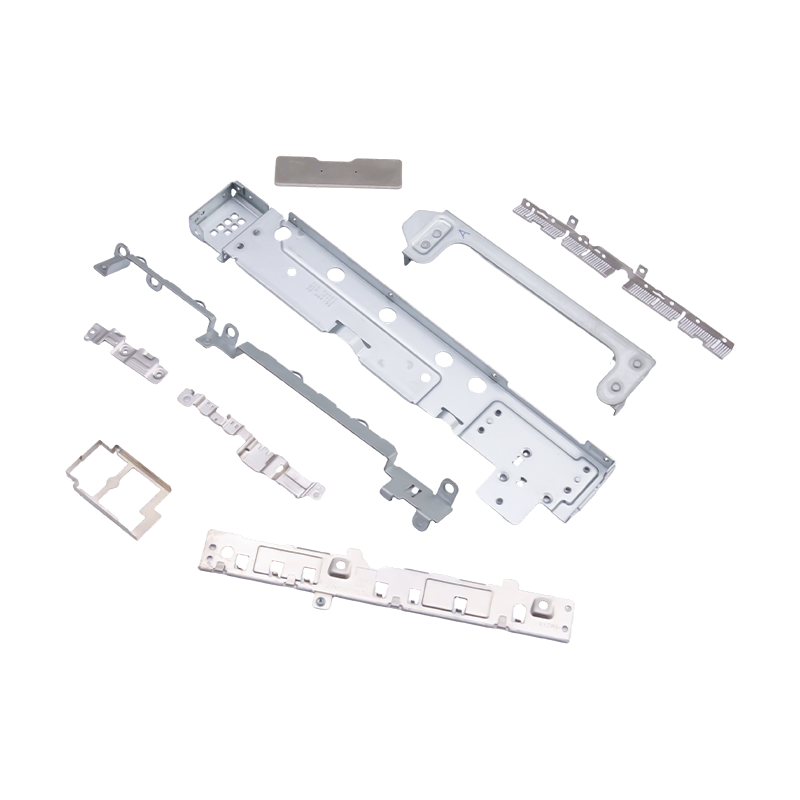
Bahagian bercop kecil untuk komputer riba dan telefon bimbit
Sebagai komponen dalaman yang penting untuk ele...
-
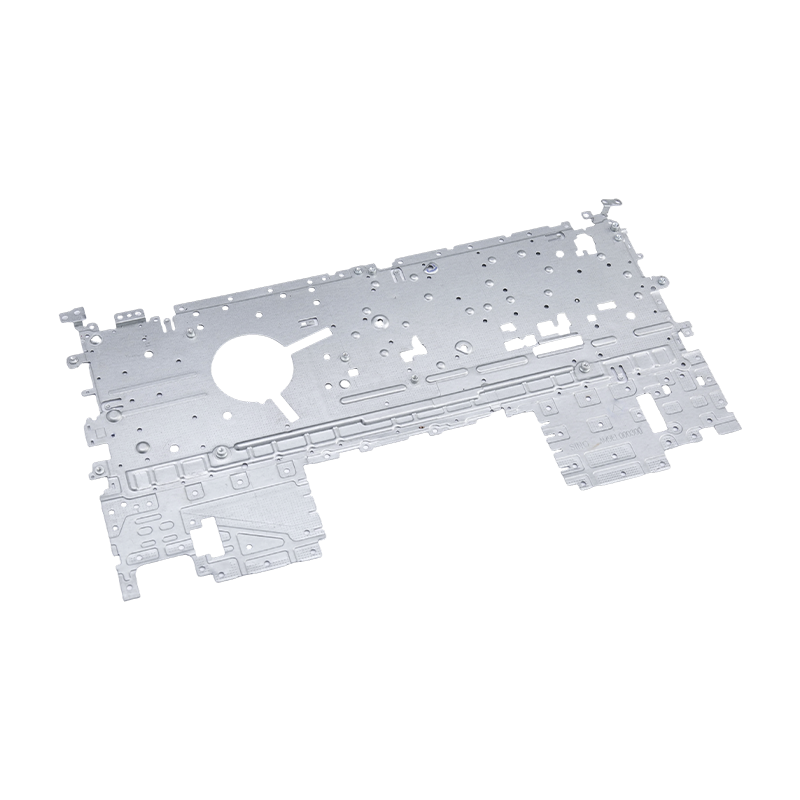
Bahagian pengecap komputer riba
Bahagian pengecap komputer riba kami ialah komp...
-
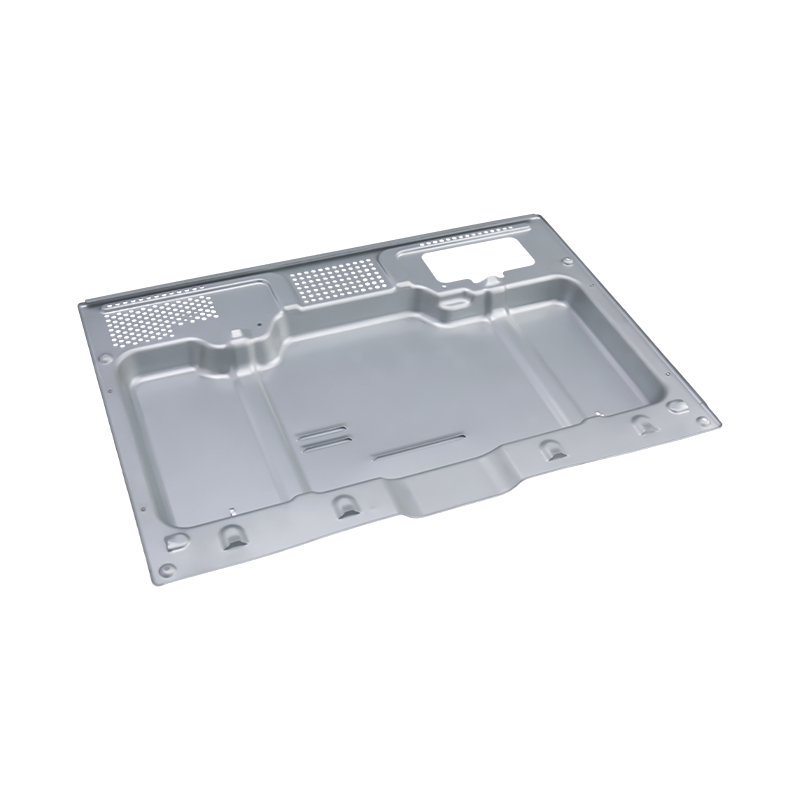
Bahagian pengecap ketuhar mewah
Bahagian pengecap ketuhar mewah kami ialah komp...
-
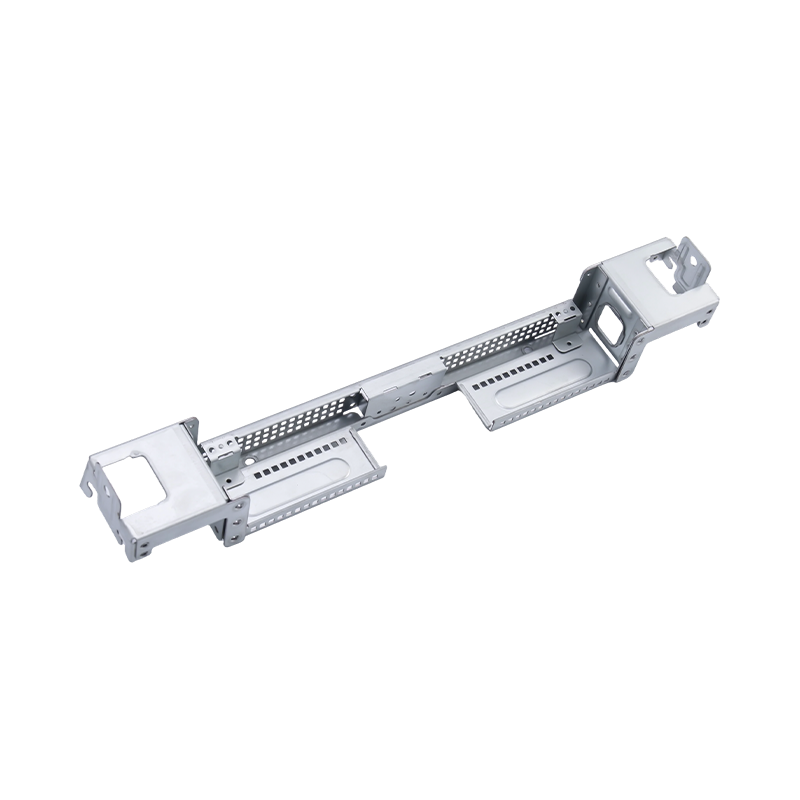
Bahagian pengecap komputer besar mewah
Bahagian pengecap komputer besar mewah kami ial...
-
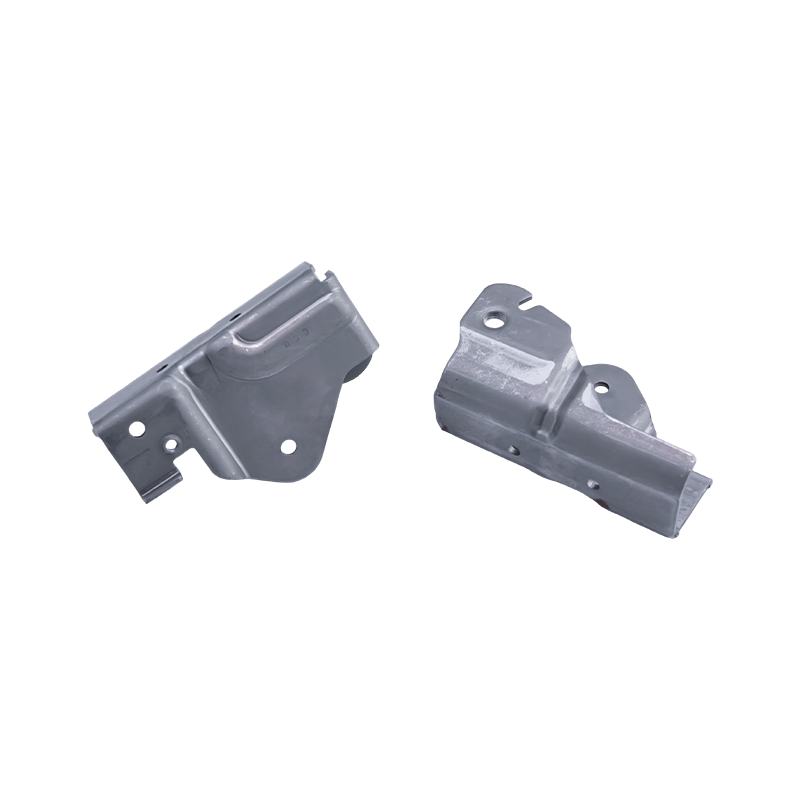
Bahagian pengecap kerusi kereta
Bahagian pengecap kerusi kereta ialah komponen ...
-
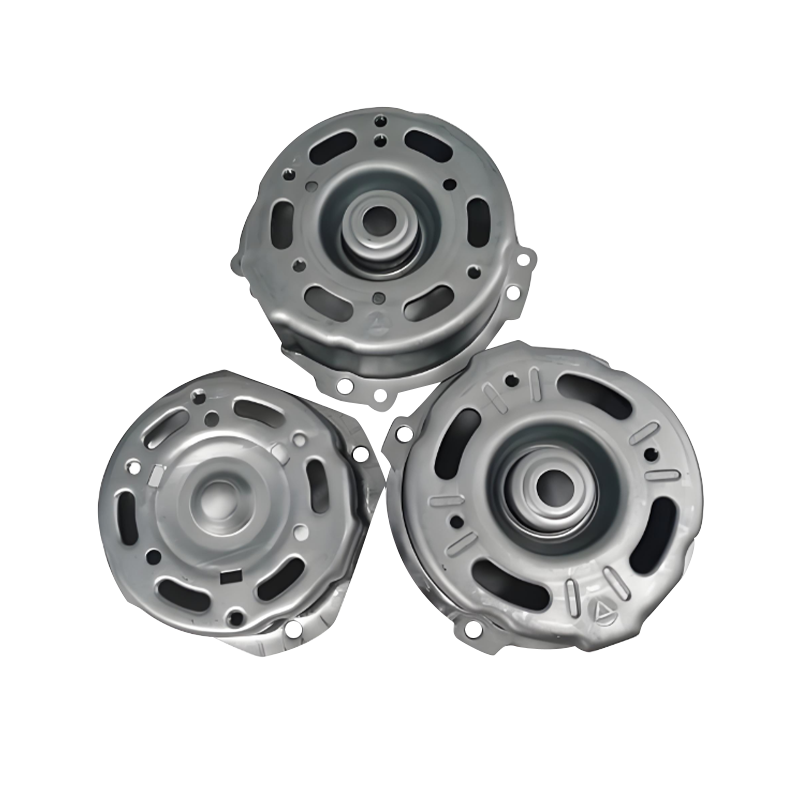
Bahagian pengecap perumahan motor automotif
Bahagian pengecap perumahan motor automotif ial...

Berita Industri
Rumah / Berita / Berita Industri / Bahagian Setem Logam Tersuai untuk Industri Petroleum: Bahan & Sumber
Bahagian Setem Logam Tersuai untuk Industri Petroleum: Bahan & Sumber
2026-10-20
Penutup hujung tangki bahan api yang menangis di manifold terminal jarang gagal kerana penekan berjalan terlalu perlahan. Ia gagal kerana lukisan membenarkan kerataan 0.2 mm pada muka gasket 180 mm, atau kerana 304 ditentukan untuk zon pencucian yang kaya dengan klorida. Dengan bahagian bercop logam tersuai untuk industri petroleum, keputusan pembelian dibuat dengan berkesan di tiga tempat pada cetakan: butiran bahan, blok toleransi dan pakej sijil.
Peraturan yang paling menjimatkan wang: pilih aloi daripada kimia bendalir, kemudian biarkan blok toleransi menentukan proses, bukan sebaliknya.
- Lembaran logam biasanya 45 hingga 60 peratus daripada harga seunit komponen petroleum bercop pada tolok 1.0 hingga 2.0 mm.
- Peningkatan satu gred, contohnya keluli karbon kepada 316L, secara kasarnya menggandakan perbelanjaan bahan sebelum satu lejang dikira.
- Pengesahan kekerasan dan kebolehkesanan nombor haba penuh menambah 8 hingga 12 peratus lagi, tetapi ia adalah perbezaan antara pemeriksaan penerimaan bersih dan lot yang ditolak.
Jurang antara kurungan 0.90 dolar dan penahan gasket 4.20 dolar hampir tidak pernah menekan kelajuan. Di bawah ialah perkara yang sebenarnya mendorong penyebaran itu, cara perbandingan aloi utama pada kriteria yang boleh diukur, dan tempat bahagian yang dicap berada di dalam peralatan petroleum huluan dan hiliran.
Mulakan Dengan Cecair, Bukan Profil Bahagian
Dua kurungan yang sama boleh menuntut metalurgi yang sama sekali berbeza bergantung pada apa yang menyentuhnya. Tekanan separa H2S melebihi 0.05 psi meletakkan aplikasi ke dalam perkhidmatan masam di bawah NACE MR0175 / ISO 15156, yang mengehadkan kekerasan pada 22 HRC untuk gred karbon dan aloi rendah. Perangkap untuk stamper adalah pengerasan kerja: jalur 316L yang terbentuk pada jejari yang ketat boleh secara tempatan melebihi had kekerasan yang gegelung masuk dipenuhi dengan selesa. Tentukan jalur anil dan jejari lentur minimum dengan ketebalan satu bahan atau lebih.
Servis masam
Kekerasan dihadkan pada 22 HRC. Gred 316L atau gred aloi rendah yang layak, dengan kekerasan diperiksa setiap haba dan bukannya setiap lukisan.
Air yang kaya dengan klorida
Pitting resistance equivalent (PREN) lebih penting daripada nama gred: 316L terletak berhampiran 24 hingga 26, dupleks 2205 berhampiran 35 hingga 40. Di atas 60 C dalam air terhasil berat klorida, 316L adalah risiko.
Berbasikal haba
Dari -46 C hingga 150 C, muka pengedap bergerak sebelum bahagian itu menghasilkan. Kawalan kerataan dan burr mengatasi kekuatan tegangan pada penahan gasket dan plat belakang.
Had berat bahagian atas
Gelincir luar pesisir menolak ke arah tahan karat berkekuatan tinggi 0.8 hingga 1.2 mm, yang menaikkan springback dan selalunya memerlukan stesen pembentukan kedua.
Komponen bahagian bahan api membawa set kekangan yang berbeza sekali lagi: logam perlu bertolak ansur dengan sentuhan hidrokarbon, kerosakan salutan pada tepi yang dicukur dan sambungan kimpalan atau kelim yang tidak akan retak semasa diservis. Penutup hujung untuk tangki dan takungan ialah contoh biasa, di mana ketekalan tolok dan kualiti tepi menentukan sama ada jahitan mengelak pada hantaran pertama.
 Bahagian Setem Hujung Tangki Gas untuk Pemasangan Tangki Bahan Api Penutup hujung keluli tergelek sejuk atau aluminium dibentuk untuk pengedap tangki bahan api, dengan ketebalan seragam dan tepi licin untuk membantu mengelakkan kebocoran. Lihat Produk →
Empat Gred, Berbanding Nombor Yang Diminta Sebenarnya Pembeli
Kebanyakan pertanyaan setem petroleum mendapat salah satu daripada empat keluarga material. Perbandingan di bawah menggunakan helaian 1.0 hingga 2.0 mm dan garis dasar keluli karbon 1.0 untuk kos bahan, jadi ia boleh digugurkan terus ke model yang sepatutnya berharga.
Nilai indikatif untuk helaian 1.0 hingga 2.0 mm: jam semburan garam beralih dengan kemasan permukaan, keadaan tepi dan pempasifan, jadi anggap mereka sebagai pemeringkatan dan bukannya jaminan.
Jika program memerlukan kekuatan yang lebih tinggi pada ukuran yang sama, perbualan material juga mengubah perbualan perkakas, seperti yang diliputi dalam nota ini pada bagaimana keluli berkekuatan tinggi menukar setem . Mekanik yang sama digunakan untuk kurungan dan pengapit yang mengandungi tekanan yang ditentukan untuk gred hasil yang lebih tinggi.
Enam Talian Spesifikasi Yang Menggerakkan Kos Unit Lebih Daripada Kelajuan Tekan
Ambil kurungan bercop yang dipetik pada indeks 100 dan tukar satu baris pada lukisan pada satu masa. Corak di bawah berulang merentasi kebanyakan pertanyaan petroleum yang kami semak, dan ia menerangkan sebab dua pembekal boleh dipisahkan 40 peratus pada cetakan suka-suka.
220
Naik taraf 316L
135
Kerataan 0.05 mm
126
1,000 jam semburan garam
118
Burr 0.05 mm, tiada op deburr
112
Kekerasan NACE setiap lot
108
EN 10204 3.1 kebolehkesanan
Indeks kos relatif untuk satu bahagian yang dicop, garis dasar keluli karbon ditetapkan pada 100; pelunasan alatan dikecualikan kerana ia bergantung pada volum tahunan.
Tiga takeaway penting untuk perolehan. Pertama, panggilan kerataan yang lebih ketat pada muka pengedap biasanya kos kurang daripada peningkatan bahan dan mengalih keluar laluan kebocoran medan, jadi nyatakan dengan sengaja dan bukannya secara lalai. Kedua, meminta burr 0.05 mm tanpa operasi nyahbur sekunder memaksa dadu untuk melakukan kerja: kosongkan halus atau restrike dalam mati dan bukannya operasi bangku. Ketiga, dokumentasi ialah talian paling murah dalam senarai dan punca paling biasa bagi penghantaran yang dipegang, jadi jangan biarkan ia tersirat.
Di mana Komponen Setem Sebenarnya Berada dalam Rantaian Petroleum
Injap dan kawalan aliran, 30 peratus
Penapisan dan petrokimia, 24 peratus
Alat kepala telaga dan lubang bawah, 18 peratus
Saluran paip dan pengumpulan, 14 peratus
Penyimpanan dan terminal bahan api, 8 peratus
LNG dan kriogenik, 6 peratus
Injap mendominasi kerana satu injap kawalan boleh menyerap 8 hingga 20 item yang dicop: plat sokongan diafragma, penahan gasket, kurungan penentu kedudukan, hentian perjalanan dan shim. Kepekatan itu berguna untuk pembeli, kerana satu keluarga die progresif selalunya meliputi beberapa saiz injap. Penyimpanan dan hirisan terminal, sementara itu, dibina di atas penutup hujung tangki, kurungan pendispensan dan plat pengukur aras, manakala lori tangki jalan dan trak servis baik menarik pendakap, pelindung haba dan plat langkah daripada program pengecapan trak berat.
 Bahagian Setem Lori Berat untuk Perhimpunan Kenderaan Komersil Kurungan rangka keluli berkekuatan tinggi, plat penggantungan dan lekap enjin, dicop sejuk dengan ketebalan seragam dan diperiksa untuk kerataan dan rintangan kakisan. Lihat Produk →
Apa yang Perlu Dikatakan oleh Cetakan Sebelum RFQ Keluar
Cetakan samar-samar mendapat sebut harga berlapik, kerana penyetem perlu memberi harga pada kes yang paling teruk. Ini ialah baris yang menghilangkan kekaburan tanpa menambah kos:
- Toleransi am bagi /-0.10 mm, ciri fungsi pada /-0.05 mm, dipanggil setiap ciri dan bukannya dengan nota.
- Kerataan 0.05 mm setiap 100 mm pada gasket dan muka pengedap, diukur sebelum salutan.
- Had burr maksimum 0.05 mm, dengan "tiada burr dibenarkan" pada permukaan pengedap dan cincin O.
- Jejari lentur minimum 1t untuk 316L dan 0.8t untuk keluli karbon, ditambah arah butiran untuk selekoh kritikal.
- Rawatan permukaan dinyatakan sebagai proses, bukan hasil: pempasifan kepada ASTM A967, atau serpihan zink pada 8 hingga 12 mikrometer.
- Tahap sijil dinamakan secara eksplisit, contohnya EN 10204 3.1 dengan nombor haba ditandakan pada karton.
Dari Lukisan hingga Keluaran: Tujuh Langkah, Kira-kira Enam Belas Minggu
Program pengecapan petroleum baharu dengan acuan yang dibina khas biasanya berlangsung kira-kira 16 minggu dari permulaan hingga keluaran bersiri. Memampatkan jadual itu biasanya bermakna membayarnya di tempat lain, selalunya dalam lelaran percubaan.
1. DFM dan semakan bahan, minggu 1 hingga 2
Kimia cecair, had kekerasan dan laluan salutan diselesaikan sebelum lebar jalur ditetapkan.
2. Pembekuan konsep alatan, minggu 2 hingga 4
Progresif atau pemindahan, kiraan stesen dan sama ada restrike atau pengosongan halus mengendalikan butiran burr.
3. Die build dan tryout, minggu 4 hingga 14
tiang panjang. Kos alat antara kedua-dua konsep biasanya berbeza sebanyak 30 hingga 50 peratus.
4. Artikel dan sijil pertama, minggu 14 hingga 15
Laporan dimensi, sijil bahan, kekerasan dan rekod semburan garam dalam satu pakej.
5. Lot perintis, minggu 15 hingga 16
200 hingga 500 keping, dengan kajian keupayaan mengenai kerataan muka pengedap dan kedudukan lubang.
6. Keluaran bersiri dan SPC
Pengeluaran yang stabil dengan selang penyelenggaraan die yang ditentukan, serta laluan kawalan perubahan yang didokumenkan.
Konsep perkakas patut mendapat mesyuarat semakan sendiri, kerana ia menentukan kedua-dua angka modal dan kadar setiap bahagian. Jika pilihan masih terbuka, perbandingan setem progresif dan pemindahan ini menetapkan di mana setiap konsep membayar balik pada volum sederhana dan tinggi.
Dari segi bekalan, pengeluar dengan pembuatan alat dan menekan di bawah satu bumbung memendekkan gelung antara isu percubaan dan pembetulan die. Suzhou Shuangqisi, yang berpangkalan di Wujiang, Suzhou, menjalankan 25 mesin penekan daripada 80 T hingga 400 T di samping kedai cetakan dalaman dengan EDM wayar import, pusat pemesinan CNC dan lebih daripada 10 mesin pengisar, dikendalikan oleh 60 pekerja teknikal. Anak syarikatnya pada 2016 membina bahagian automasi bagi talian yang sama, yang penting apabila bahagian petroleum perlu beralih daripada penekan manual ke talian pemindahan terpaut tanpa antara muka pembekal kedua.
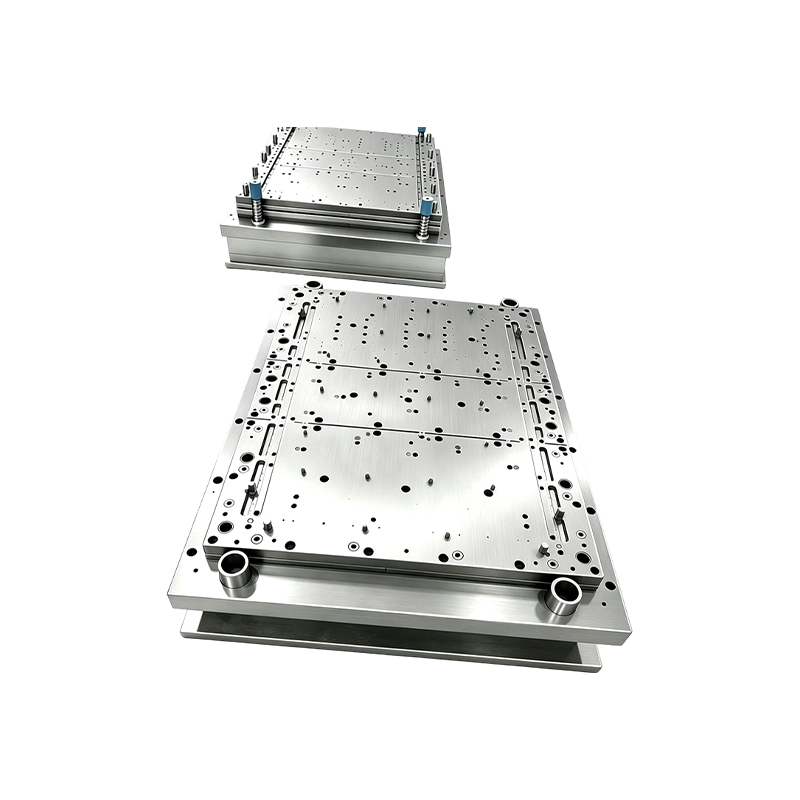 Peralatan Automasi Setem Tersuai untuk Talian Akhbar Turnkey Peralatan automasi tersuai untuk acuan setem dan projek talian tekan, dengan sokongan penyepaduan turnkey dan pilihan untuk melabur dalam peralatan pengeluaran mengikut keperluan. Lihat Produk →
Penyelenggaraan, Pematuhan dan Jejak Kertas
Pematuhan dalam sektor ini kurang mengenai sijil pada dinding dan lebih banyak mengenai perkara yang dibawa dengan setiap karton. Empat tabiat menghalang banyak daripada kuarantin.
- Sahkan gred tahan karat semasa ketibaan dengan pengenalan bahan positif. Jalur campuran ialah punca klasik bagi tuntutan 316L yang gagal, dan pensampelan XRF bagi setiap lot memerlukan kos minit.
- Periksa kekerasan selepas membentuk, bukan sahaja pada gegelung masuk, jadi jejari yang dikeraskan kerja ditangkap sebelum ia mencapai pemasangan perkhidmatan masam.
- Simpan rekod semburan garam dan pempasifan terikat dengan nombor haba, dan nyatakan standard ujian yang digunakan, kerana keputusan tidak dapat dibandingkan dengan kaedah.
- Untuk kepungan dan perumah instrumen di kawasan terperingkat, sahkan laluan pemasangan menyokong pensijilan kawasan berbahaya yang diperlukan dan bukannya menganggap pengecapan sahaja memenuhinya.
Selang penyelenggaraan die tergolong dalam perbualan yang sama. Kerja tahan karat mengeraskan alat serta bahagiannya, jadi selang penajaman lejang 30,000 hingga 60,000 adalah realistik di mana keluli karbon mungkin mencapai 100,000. Menulis selang waktu itu dalam perjanjian pembekalan melindungi petak bual rata sepanjang program dua tahun jauh lebih berkesan daripada sebarang pemeriksaan masuk.
Susunan keputusan adalah apa yang memisahkan program yang lancar daripada yang mahal. Betulkan aloi daripada kimia bendalir, tetapkan had kerataan dan burr di mana ia melindungi meterai, kemudian pilih antara perkakas progresif dan pemindahan berdasarkan volum tahunan dan bukannya kebiasaan. Dokumentasi dan pengesahan kekerasan harus diberi harga dari sebut harga pertama, bukan dirundingkan selepas penolakan. Lakukan itu, dan penahan gasket yang dicop atau penutup hujung tangki berhenti menjadi item baris komoditi dan menjadi bahagian yang mengekalkan nombornya sepanjang hayat medan.
Catatan Sebelumnya
Reka Bentuk untuk Contoh Kebolehkilangan Yang Mengubah Sebut Harga Setem Logam
Catatan Seterusnya
Panduan Setem Berat: Toleransi, Tan, Reka Bentuk Die dan Pemilihan Alat
kami Produk.
Mulakan Perniagaan Anda dengan Pengeluar OEM Di Sini!
Menyediakan pelanggan global dengan penyelesaian kunci yang lengkap
melalui
inovasi!
PAUTAN CEPAT
BERITA
MAKLUMAT HUBUNGI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Zon Pembangunan Ekonomi Wujiang, Suzhou, China
Hak Cipta © Suzhou Shuangqisi Mould Equipment Co., Ltd. Hak Cipta Terpelihara. Die Setem Tersuai Pengeluar Die Setem Logam
